Содержание статьи
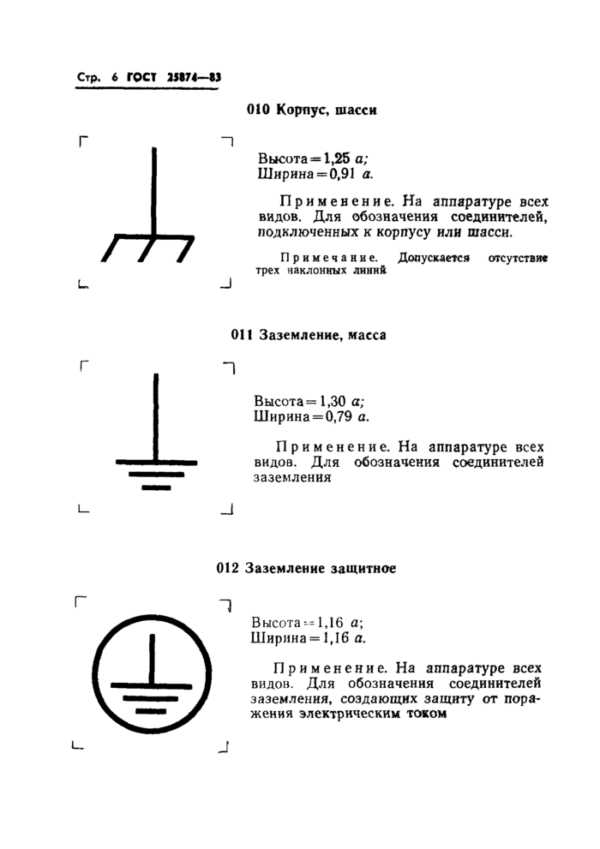
Заземляющий болт является ключевым элементом электрической безопасности, обеспечивая надежный контакт с грунтом и предотвращая поражение током. Правильная маркировка болта не только облегчает идентификацию точки заземления, но и позволяет соблюдать требования стандартов ПУЭ и ГОСТ 12.1.030-81. Надпись должна четко указывать функциональное назначение болта, материал проводника и максимально допустимый ток.
На практике оптимальным считается применение лазерной или гравированной маркировки, которая сохраняет читаемость в условиях коррозии и механического износа. Рекомендуется указывать аббревиатуру «PE» или «Заземление», номер цепи заземления и, при необходимости, дату установки. Надпись не должна превышать 20 мм в высоту для стандартных болтов М8–М12, чтобы сохранять компактность и визуальную ясность.
Материалы для надписи выбираются с учетом окружающей среды: нержавеющая сталь, латунь или стойкий к ультрафиолету полимер. Шрифты рекомендуется использовать простые, без засечек, с толщиной линии не менее 0,5 мм для обеспечения читаемости даже при ослаблении освещения. Несоблюдение этих параметров повышает риск неправильного подключения и снижает надежность защитного заземления.
Регулярная проверка состояния маркировки является обязательной: ежегодно необходимо контролировать читаемость надписи и при необходимости обновлять ее, чтобы соответствовать требованиям эксплуатации оборудования и нормам промышленной безопасности. Такой подход минимизирует ошибки при обслуживании электрических систем и повышает общий уровень безопасности на объекте.
Выбор материала маркировочной таблички для болта
Для заземляющего болта оптимальным считается использование алюминиевых табличек толщиной 0,8–1 мм. Алюминий устойчив к коррозии, не проводит электрический ток, и при лазерной гравировке обеспечивает четкую и долговечную маркировку. При эксплуатации в агрессивных средах рекомендуется анодирование поверхности для защиты от окисления и механических повреждений.
Нержавеющая сталь марки AISI 316 применяется в помещениях с повышенной влажностью или химическим воздействием. Толщина 0,5–1,2 мм обеспечивает достаточную прочность, а лазерная или травленая гравировка сохраняется десятилетиями. Сталь выдерживает температуры от −50 до +400 °C без деформации и не теряет читаемости надписи.
Пластиковые таблички из поликарбоната или ПВХ подходят для внутренних помещений и сухого климата. Толщина 1–2 мм минимизирует риск ломкости, а стойкость к ультрафиолету гарантирует, что черный текст останется контрастным до 10 лет. Они легче алюминиевых и стальных аналогов, что упрощает установку на тонкие конструкции.
При выборе материала следует учитывать способ крепления: винт, хомут или клеевое соединение. Для постоянного крепления к металлу лучше использовать алюминиевые или стальные таблички с отверстиями под болты, а для временного – пластиковые с самоклеящейся основой. Это влияет на срок службы маркировки и её устойчивость к механическим нагрузкам.
Особое внимание нужно уделять маркировке в зонах с высокой электромагнитной активностью. Металлические таблички из алюминия или стали требуют изоляции от болта через лаковый слой или пластиковую прокладку, чтобы избежать потенциала коррозии и помех. Пластик здесь может быть предпочтительным вариантом благодаря диэлектрическим свойствам, но только при условии стабильной температуры и отсутствия химических агентов.
Размер и шрифт надписи для читаемости на объекте
Оптимальный размер символов для маркировки заземляющего болта зависит от расстояния визуального контроля: при осмотре с 1–2 метров рекомендуется высота букв 6–8 мм, при расстоянии до 5 метров – 12–15 мм. Диаметр линии букв должен составлять не менее 1/6 высоты символа для сохранения четкости. Для объектов с вибрацией или внешним воздействием предпочтительны углубленные или тиснённые символы, чтобы краска не выцветала и информация оставалась читаемой более 10 лет.
Шрифт должен быть без засечек (например, Arial или Helvetica), обеспечивающий равномерную толщину линий и отсутствие лишних декоративных элементов. Межбуквенный интервал устанавливается в пределах 15–20% ширины символа, чтобы избежать слияния при загрязнении поверхности. Цвет надписи выбирается контрастным к металлу: желтый или белый на темном фоне, черный на светлом, что повышает различимость при любом освещении и снижает ошибки визуальной идентификации.
Стандарты обозначения заземления в промышленности
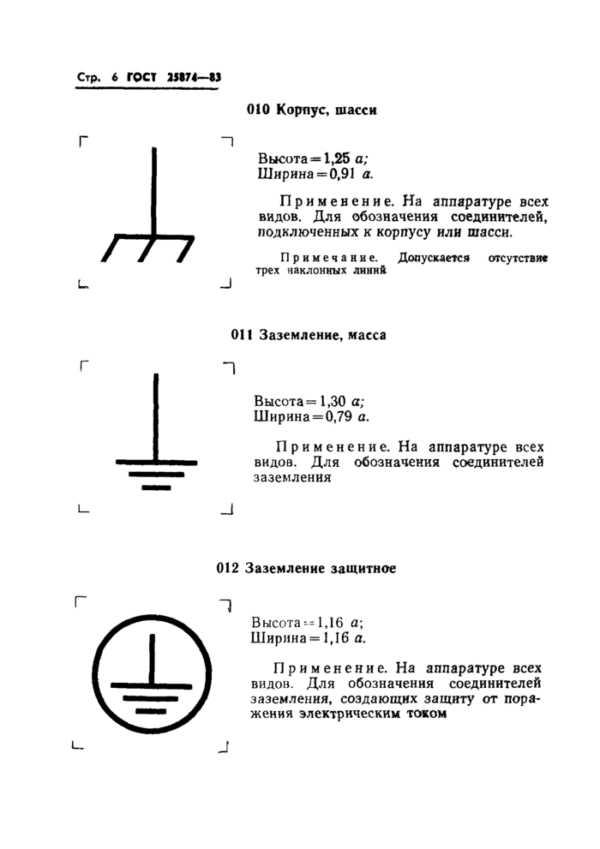
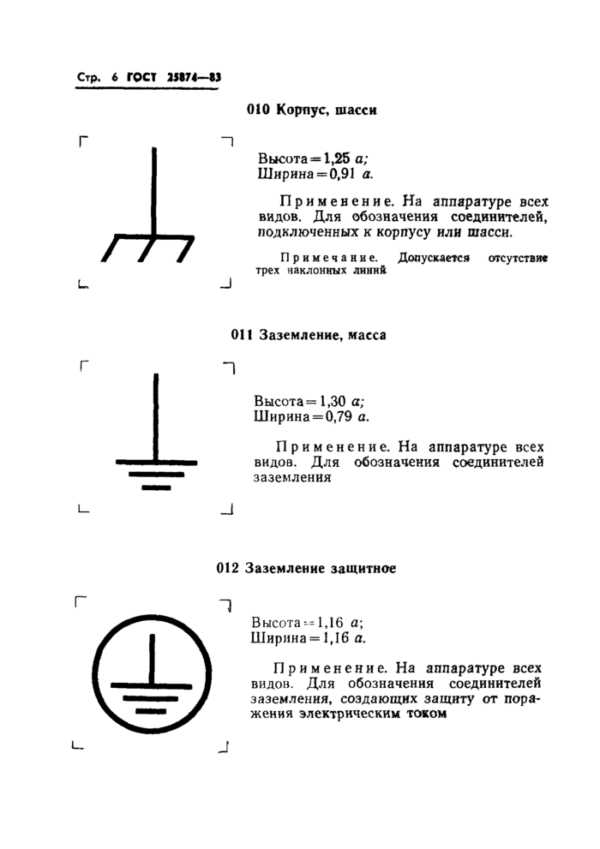
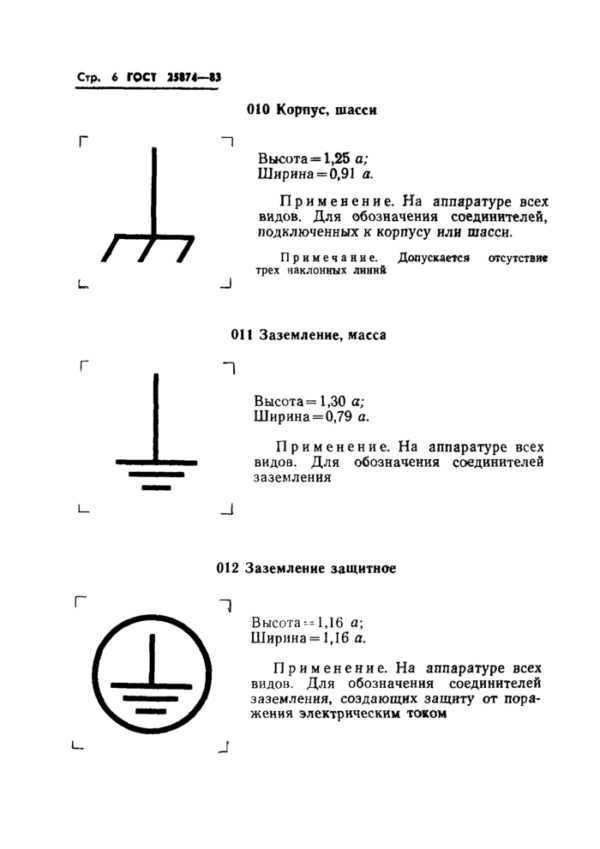
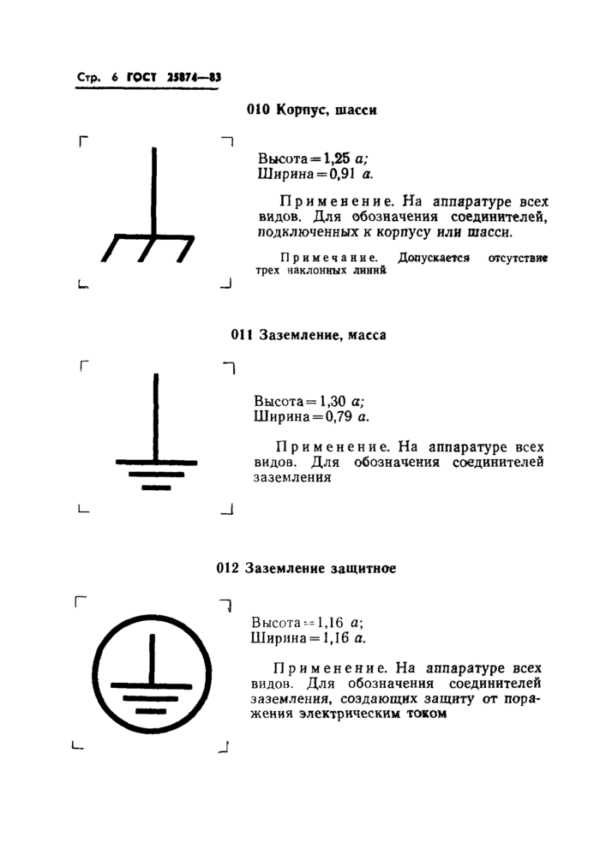
В промышленности маркировка заземляющих болтов регулируется ГОСТ Р 50571.5.54-2013 и международным стандартом IEC 60417-5017. На болтах должны наноситься устойчивые к коррозии символы ⏚ или надпись «PE», что позволяет однозначно идентифицировать контакт с защитным проводником.
Размер символа на болте зависит от диаметра резьбы: для М6–М12 рекомендуется высота 3–5 мм, для М14–М24 – 6–10 мм. Нанесение может быть выполнено методом лазерной гравировки или холодной штамповки, что предотвращает стирание покрытия при эксплуатации в агрессивной среде.
Цветовая кодировка также применяется по стандарту IEC 60445: зеленый с желтой полосой используется исключительно для заземляющих контактов. Для промышленного оборудования это обязательное требование, обеспечивающее визуальную идентификацию и снижение ошибок при монтаже и обслуживании.
Для сложных объектов, таких как подстанции или производственные линии с высоким напряжением, допускается дополнительно наносить уникальный идентификационный номер заземляющего болта. Это облегчает проверку целостности цепи и ведение документации о состоянии электроустановки.
При маркировке внутри распределительных шкафов или на панели управления важно, чтобы символы были видны без демонтажа оборудования. Оптимальная глубина гравировки – не менее 0,2 мм, что гарантирует читаемость при регулярной очистке поверхности.
Стандарты требуют, чтобы болты, соединенные с системой заземления, имели электрическое сопротивление не более 0,1 Ом. Правильная маркировка помогает обслуживающему персоналу быстро определить точки контроля и измерения, снижая риск ошибок при проведении испытаний.
При серийном производстве промышленного оборудования рекомендуется применять комбинированную маркировку: гравировка символа ⏚ плюс нанесение лакокрасочного покрытия зеленого цвета с желтой полосой. Это сочетание повышает долговечность идентификации и соответствует требованиям ISO 7010 и IEC 60417.
Регулярная проверка маркировки обязательна: инспекционные циклы для стационарных установок составляют 12 месяцев. Любые дефекты надписей или стирание символов требуют немедленной замены болта или повторного нанесения обозначения с использованием стандартных методов.
Методы нанесения надписи на металл болта
Механическая гравировка – один из самых надежных способов маркировки заземляющего болта. Используются фрезерные или лазерные гравировальные станки, создающие углубление глубиной 0,2–0,5 мм. Такой способ обеспечивает стойкость к коррозии и истиранию, особенно при обработке болтов из нержавеющей стали A2 или A4.
Лазерная маркировка позволяет создавать точные и мелкие символы без разрушения поверхности металла. Для болтов диаметром от 6 до 20 мм рекомендуется использовать лазер с длиной волны 1064 нм и мощностью 20–50 Вт. На поверхности болта образуется темная контрастная надпись, которая выдерживает температуру до 400 °C и химические воздействия.
Метод тиснения подходит для массового производства. При этом символы выдавливаются пресс-формой прямо на головке болта. Оптимальная глубина тиснения для маркировки заземления составляет 0,3–0,6 мм, что обеспечивает хорошую читаемость при визуальном осмотре и минимизирует риск повреждения резьбы.
Электрохимическое травление применяется для маркировки болтов из меди или латуни. С помощью кислотного раствора и трафарета на поверхности создается точная и стойкая надпись. Этот метод эффективен для болтов диаметром от 8 мм и выше, когда требуется высокая контрастность и долговечность обозначения.
Нанесение термостойкой лазерной краски – дополнительный способ защиты маркировки. После лазерного гравирования на поверхность наносится порошковая краска, которая закрепляется при 200–250 °C. Такой подход увеличивает срок службы надписи в агрессивной среде, где обычная механическая или лазерная гравировка может со временем терять видимость.
Расположение надписи относительно болта и соединений
Надпись на заземляющем болте должна располагаться на поверхности головки болта или на ближайшей плоской зоне, которая обеспечивает прямую видимость. Рекомендуется размещать текст параллельно оси болта, чтобы надпись оставалась читаемой после установки проводника или соединительной арматуры.
Минимальное расстояние от края головки болта до начала надписи должно составлять не менее 2 мм, чтобы предотвратить стирание маркировки при затягивании гаек или контакте с шайбами. Высота символов при стандартном диаметре болта М8–М12 должна быть от 1,5 до 2,5 мм, для М16–М20 – от 3 до 4 мм. Это обеспечивает разборчивость под любым углом и при разных условиях освещения.
При наличии рядом нескольких соединений надпись следует смещать в сторону, противоположную точке входа проводника, чтобы избежать перекрытия и обеспечить прямой доступ к информации. Если болт используется в сборках с плоской монтажной шиной, рекомендуется наносить надпись на выступающую часть шины, смещённую от болта на 5–10 мм, что минимизирует риск повреждения символов инструментом.
Оптимальная ориентация текста – вдоль оси проводника или соединительной шины. Для болтов с горизонтальной установкой символы наносятся сверху, читаются сверху вниз. Для вертикальной установки – надпись ориентируют спереди болта, чтобы оператор видел маркировку при стандартном положении панели или корпуса.
Для контроля качества и проверки читаемости можно использовать следующую схему расстояний и размеров:
| Диаметр болта | Высота символа | Минимальное смещение от края |
|---|---|---|
| M8–M12 | 1,5–2,5 мм | 2 мм |
| M16–M20 | 3–4 мм | 3 мм |
| M24–M30 | 4–5 мм | 4 мм |
Следование этим параметрам обеспечивает долговечность маркировки и исключает риск её частичного скрытия соединениями или проводниками.
Защита надписи от коррозии и внешних воздействий
Для долговечности маркировки на заземляющем болте рекомендуется использовать лазерную или гравировальную технику нанесения надписи, так как механическая обработка с последующей покраской менее устойчива к агрессивной среде. После нанесения надписи следует покрыть поверхность прозрачным лаком на основе эпоксидной смолы толщиной 50–100 мкм, который предотвращает контакт металла с влагой и кислотными осадками. Для открытых наружных конструкций дополнительно применяют полимерные термоусадочные гильзы с коэффициентом защиты IP67, что минимизирует риск коррозии и выцветания под ультрафиолетом.
Если болт эксплуатируется в химически активной среде или вблизи морской воды, стоит использовать нержавеющие маркировочные вставки с толщиной слоя антикоррозийного покрытия не менее 25 мкм. Для контроля состояния надписи достаточно ежегодно проводить визуальный осмотр и измерять сопротивление контакта, чтобы убедиться, что защитный слой сохраняет герметичность. Ремонт или повторное нанесение надписи рекомендуется только после очистки поверхности абразивной щеткой и повторного обезжиривания, иначе адгезия лакового слоя снижается более чем на 40%.
Проверка соответствия надписи нормативам безопасности
Необходимо убедиться в читаемости маркировки при освещении 50–100 лк и при температурном диапазоне от −40 °C до +60 °C. Материалы нанесения – анодированный алюминий или стойкая к ультрафиолету краска, устойчивые к истиранию. Нанесение лазером или методом трафаретной печати обеспечивает долговечность и точность символов.
Организуйте контроль по чек-листу:
- Наличие символа заземления и буквенного обозначения.
- Соответствие цвета надписи требованиям: желтый символ на зеленом фоне.
- Проверка корректности указания напряжения и идентификатора цепи.
- Отсутствие повреждений и загрязнений, мешающих считыванию.
Для регулярного мониторинга рекомендуется использовать портативный калиброванный измеритель яркости и микроскоп для проверки глубины гравировки. Каждые 12 месяцев проводится повторная инспекция с фиксацией результатов в журнале технического обслуживания. Несоблюдение этих процедур может привести к штрафам по охране труда и риску электротравм.
При обнаружении несоответствий надписи следует выполнить следующие действия:
- Удаление дефектной маркировки механическим или химическим способом.
- Повторное нанесение согласно ГОСТ и ПУЭ.
- Документирование исправлений с указанием даты и исполнителя.
- Контроль через три месяца для подтверждения долговечности нанесения.
Обновление и замена маркировки на изношенных болтах
Изношенные заземляющие болты теряют видимость маркировки уже при 3–5 годах эксплуатации в агрессивной среде. Перед восстановлением важно оценить степень коррозии и механических повреждений, чтобы определить необходимость полной замены или локальной перекраски.
Для обновления маркировки применяются термоустойчивые и атмосферостойкие краски с минимальной толщиной слоя 0,15 мм. Они обеспечивают сохранение видимости символа при температуре от -40°C до +120°C и устойчивы к щелочным и кислотным воздействиям.
Процесс обновления следует выполнять поэтапно:
- Очистка болта от грязи, окалины и старой краски механическим способом или с использованием абразивной щетки;
- Обезжиривание поверхности ацетоном или изопропиловым спиртом;
- Нанесение краски с использованием тонкой кисти или маркировочного трафарета;
- Сушка не менее 2 часов при комнатной температуре или 30 минут при 60°C.
Если болт имеет сильные механические повреждения, трещины или утратил резьбу, маркировку обновлять нецелесообразно. В таких случаях выполняется полная замена на новый болт той же маркировки и материала, с последующей проверкой контакта заземления мультиметром.
При замене рекомендуется выбирать болты с заводской гальванической или порошковой защитой, что снижает износ маркировки на 40–50% по сравнению с окраской в полевых условиях. Все новые болты должны соответствовать стандарту ГОСТ Р 50571.5.54-2012 по сопротивлению заземляющего контакта.
Регулярный контроль состояния маркировки проводится каждые 12 месяцев. Если визуальная проверка затруднена, используют измерение сопротивления заземления и фиксацию изменений в журнале обслуживания оборудования. Такой подход снижает риск ошибок при идентификации болтов и упрощает планирование технических осмотров.
Для долговременной защиты можно применять защитные наклейки с лазерной гравировкой или термоусадочные кольца. Они сохраняют идентификационные данные при механическом воздействии, загрязнении и высокой влажности, продлевая срок эксплуатации маркировки на 5–7 лет.
Вопрос-ответ:
Зачем нужна надпись на заземляющем болте?
Надпись на заземляющем болте указывает, что этот элемент конструкции подключен к системе заземления. Она помогает электрикам и обслуживающему персоналу быстро определить точки, через которые проходит электрический ток на землю, снижая риск поражения и облегчая обслуживание оборудования.
Какие стандарты регламентируют маркировку заземляющих болтов?
Маркировка заземляющих болтов регулируется нормами по электробезопасности, например ГОСТ и ПУЭ. Обычно на болте указывают символ заземления и при необходимости цветовую маркировку, что позволяет легко идентифицировать его функцию в любой точке электроустановки.
Можно ли использовать любую краску для надписи на болте?
Нет, для надписей используют специальные краски или лазерную гравировку, устойчивые к воздействию влаги, химических веществ и перепадов температуры. Простая акриловая или масляная краска может быстро смываться или выгорать, что делает маркировку ненадежной.
Какие символы или обозначения должны быть на заземляющем болте?
На болте обычно размещают стандартный символ заземления — треугольник с линией или букву «PE» (Protective Earth) в некоторых случаях. Если болт используется в промышленной установке, может добавляться номер цепи заземления или цветовой код для упрощения обслуживания и проверки правильности подключения.
Как правильно установить надпись, чтобы она прослужила долго?
Надпись должна быть выполнена на чистой поверхности болта до его установки. Используют стойкие маркировочные материалы, например лазерную гравировку или термостойкую эмаль. Также важно, чтобы надпись была хорошо читаемой и не закрывалась другими элементами конструкции после монтажа.

 Загрузка...