Содержание статьи
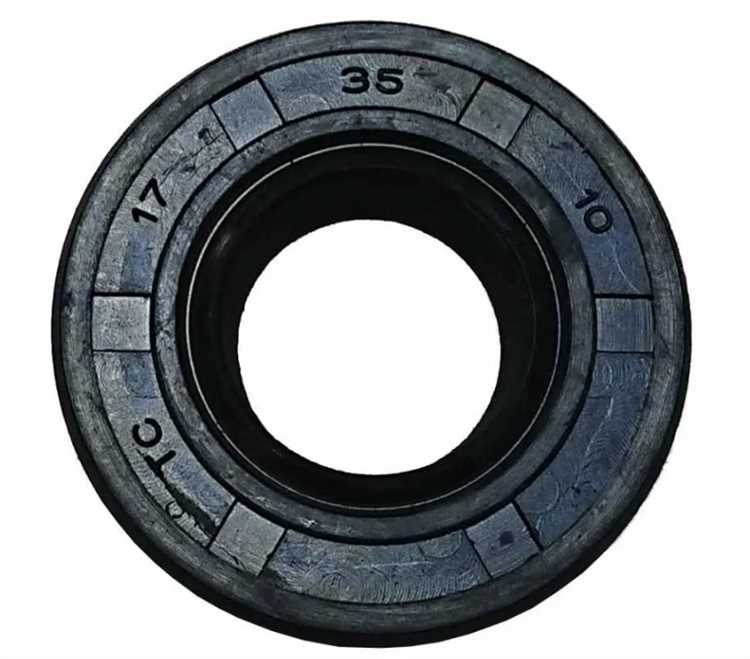
Выбор сальников и манжет для механизмов, работающих на скоростях свыше 5000 об/мин, требует учета материала, формы и нагрузки на вал. Классические резиновые уплотнения не выдерживают таких условий: температура поверхности в зоне трения может достигать 120–150°C, а радиальные нагрузки превышают 15–20 МПа. Для этих режимов оптимальны уплотнения из фторкаучука или полиуретана с повышенной устойчивостью к абразиву и деформации.
Конструкция сальника должна минимизировать вибрацию и износ. Рекомендуются модели с пружинным фиксатором губки и двойным лабиринтным профилем, который снижает трение и предотвращает вытекание смазки при высоких скоростях. Манжеты с внутренней металлической пружиной сохраняют форму даже при осевых смещениях вала до 0,3 мм.
Правильная установка и смазка критически важны. Для высокооборотных валов допустимая зазорная величина между валом и манжетой не должна превышать 0,05 мм для резины и 0,08 мм для полиуретана. Использование высокотемпературных смазок с вязкостью ISO VG 150–220 обеспечивает стабильное трение и предотвращает перегрев уплотнений при 10–15 тыс. часах работы без замены.
Выбор уплотнений также должен учитывать химическую среду и тип смазки: нефтяные масла вызывают набухание стандартного NBR, тогда как фторкаучук и полиуретан сохраняют геометрию и упругость при контакте с гидравлическими жидкостями и синтетическими маслами. Для экстремальных оборотов рекомендуется дополнительно контролировать температуру поверхности вала и периодически проверять состояние манжет каждые 200–300 часов эксплуатации.
Таким образом, правильная комбинация материала, профиля и смазки позволяет сальникам и манжетам выдерживать высокие скорости без преждевременного износа, обеспечивая стабильную герметичность и долговечность оборудования.
Выбор материала сальника для высоких скоростей вращения
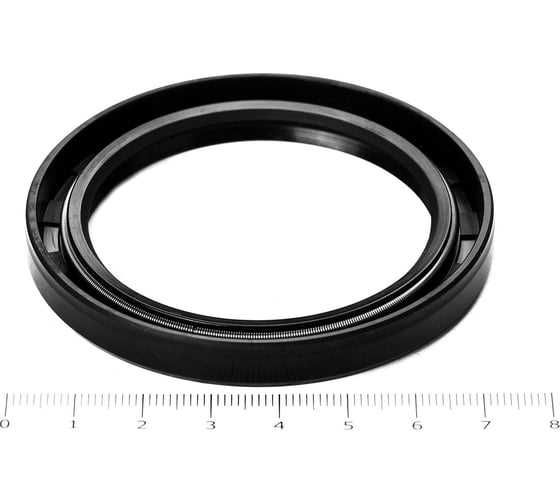
Для работы на оборотах свыше 10 000 об/мин критично учитывать термоустойчивость материала сальника. Наиболее эффективными считаются фторкаучуковые (FKM) и полиуретановые компаунды, выдерживающие температуры до 250 °C и обеспечивающие минимальное тепловое расширение. Натуральная резина или NBR при таких скоростях быстро теряет эластичность и подвержена растрескиванию.
Твердость материала сальника напрямую влияет на стабильность герметизации. Для высоких оборотов оптимально использовать полиуретан с твердостью 85–90 по Шору A, что снижает износ и предотвращает микроподтекания. Более мягкие составы ускоряют деформацию губки сальника, а чрезмерно жесткие – увеличивают нагрузку на вал и подшипники.
Коэффициент трения играет ключевую роль при высокоскоростных вращениях. Фторкаучуковые сальники демонстрируют стабильный коэффициент 0,08–0,12 при температуре до 200 °C, что минимизирует нагрев и вибрацию. Для смазанных систем рекомендуется выбирать материалы с низкой абсорбцией масла, чтобы не изменялись геометрические размеры при длительной эксплуатации.
При выборе следует учитывать совместимость с рабочей средой: масла, синтетические жидкости и агрессивные химикаты требуют специальных компаундов на основе FKM или HNBR. Для предельных оборотов выше 15 000 об/мин стоит рассмотреть многослойные конструкции с металлическим каркасом, обеспечивающим поддержание формы и предотвращение выдавливания материала сальника из посадочного места.
Конструктивные особенности манжет для минимизации трения
Манжеты для работы на высоких оборотах изготавливаются из эластомерных композитов с низким коэффициентом трения (0,05–0,08 μ) и высокой термоустойчивостью до 200 °C. Чаще всего используется фторкаучук или полиуретан с армирующей вставкой из нейлоновой ткани толщиной 0,2–0,5 мм. Такая конструкция позволяет сохранять уплотнение при скоростях вращения до 25 м/с без перегрева рабочей кромки.
Особое внимание уделяется профилю рабочей кромки: двухконусная форма с углом наклона 12–15° снижает контактное давление на вал и уменьшает силу трения на 18–22 % по сравнению с классической цилиндрической кромкой. Для дополнительных режимов работы часто внедряют микро-канавки глубиной 0,05–0,08 мм, которые распределяют смазку равномерно по поверхности и предотвращают локальный перегрев.
- Толщина основной эластомерной зоны: 1,5–2,5 мм для оптимального баланса гибкости и износостойкости.
- Жёсткость внутреннего кольца: Shore A 85–90, чтобы предотвратить деформацию при высоких центробежных нагрузках.
- Использование антифрикционных добавок (графит, MoS₂) в контактной зоне для снижения динамического трения на 10–15 %.
- Прецизионная балансировка манжеты с точностью до 0,01 мм для предотвращения вибраций и износа.
Рекомендации по монтажу включают обязательное предварительное нанесение тонкого слоя совместимой смазки на рабочую кромку и контроль посадочного диаметра в пределах ±0,02 мм. При соблюдении этих конструктивных и эксплуатационных требований манжета обеспечивает стабильную работу на высоких оборотах, минимизируя трение и увеличивая ресурс оборудования до 1,5–2 раз по сравнению с обычными уплотнениями. Для максимальной эффективности рекомендуется комбинировать такие манжеты с высокоэффективными сальниками, учитывая совместимость материалов и условия смазки.
Методы монтажа и предотвращение деформации при установке
Перед установкой сальника или манжеты необходимо убедиться, что рабочая поверхность вала и корпусной канавки очищены от загрязнений, окалины и следов старой смазки. Любое механическое повреждение, заусенцы или шероховатость выше Ra 0,8 мкм могут стать источником утечек и ускоренного износа.
Оптимальная температура монтажа для резиновых манжет с витоновой или NBR-композицией находится в диапазоне 20–40°C. При более низких температурах материал становится хрупким, а при нагреве выше 60°C возникает риск преждевременной деформации и изменения упругости.
Основные методы установки включают:
- Нажимной монтаж с использованием оправки, соответствующей внутреннему диаметру сальника.
- Прессование с использованием равномерного распределения силы по окружности манжеты.
- Накатывание с легкой смазкой на вал для уменьшения трения и предотвращения резкого перекоса.
При работе с высокооборотными валами критично использование монтажных оправок с центровкой по оси вращения. Смещение даже на 0,1–0,2 мм может вызвать дисбаланс и ускоренный износ материала. Использование монтажного инструмента с подшипниковыми направляющими снижает риск перекоса.
Для предотвращения деформации края манжет рекомендуется слегка смазывать специальной силиконовой смазкой или жидкой графитовой суспензией. Запрещается применять масла, содержащие агрессивные растворители, так как они разрушают резиновую композицию и уменьшают срок службы до 30–40%.
После установки следует проверить равномерность прилегания сальника к валу и корпусу. Визуально осматривают поверхность, а затем проводят кратковременный прогон на минимальных оборотах с измерением вибраций. Любое смещение или изгиб сигнализирует о необходимости повторного монтажа с корректировкой инструмента или температуры установки.
Тепловая устойчивость и влияние температуры на износ
Сальники и манжеты, предназначенные для высокооборотных агрегатов, эксплуатируются при температурах от −40 °C до +150 °C. При превышении верхнего порога, эластомер начинает терять упругость, что приводит к образованию микропролётов и ускоренному течению рабочей жидкости.
Для агрессивных режимов рекомендуется использовать материалы на основе фторкаучука (FKM) или полиуретана с повышенной термоустойчивостью. Они сохраняют стабильность формы и сопротивление истиранию до 200 °C при непрерывной работе.
Температура прямо влияет на коэффициент трения: с ростом тепла до 120 °C он увеличивается на 15–20 %, что ускоряет износ контактных поверхностей. Контроль теплового режима через смазку или охлаждение критически важен для поддержания долговечности.
При циклических перегрузках на высоких оборотах резина подвержена термокреэпингу. Это деформация, которая проявляется даже при кратковременном превышении температуры на 30–40 °C выше номинала, что сокращает ресурс изделия на 25–30 %.
Для снижения теплового износа целесообразно применять комбинированные манжеты с металлическим каркасом или добавки графита и молибдена в контактной зоне. Они улучшают теплопроводность и уменьшают локальные перегревы, продлевая срок службы на 40–50 % в сравнении с обычными резиновыми сальниками.
Регулярный мониторинг температуры подшипников и прилегающих поверхностей, особенно в диапазоне 100–140 °C, позволяет выявить ранние признаки перегрева. В случае превышения допустимых значений необходима корректировка режима работы или замена уплотнений на материалы с более высокой термостойкостью.
Подбор уплотнительных элементов для разных типов смазки
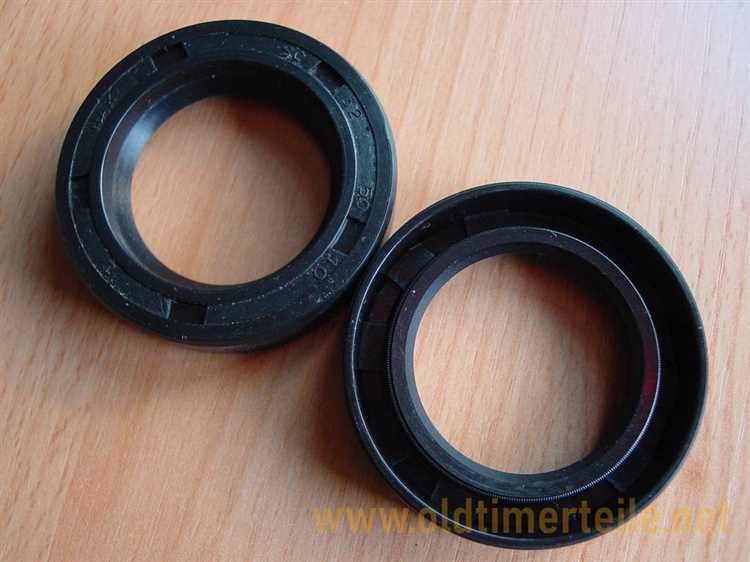
При использовании минеральных масел предпочтительны сальники из NBR с твёрдостью 70–75 по Шору, выдерживающие температуры до 120 °C и обеспечивающие стабильность при оборотах до 10 000 об/мин. Для синтетических эфирных смазок эффективны FKM-манжеты, способные работать с высокими вязкостями и сохранять эластичность при температуре до 200 °C. Полиуретановые уплотнители показаны при контакте с литиевыми и кальциевыми смазками, где требуются повышенные сопротивление истиранию и деформации на скоростях свыше 12 000 об/мин.
Для смазок с содержанием полимерных добавок важно выбирать манжеты с гладкой рабочей кромкой и минимальной пористостью материала, чтобы исключить засорение и деградацию. В условиях применения синтетических жидкостей с низкой вязкостью рекомендуется использовать уплотнения с внутренней пружиной для сохранения контакта при вибрациях и высоких оборотах. Оптимальная комбинация материала и геометрии уплотнителя позволяет продлить ресурс до 3–5 раз по сравнению с универсальными сальниками, снижая риск протечек и образования задиров на валу.
Контроль герметичности при высоких оборотах
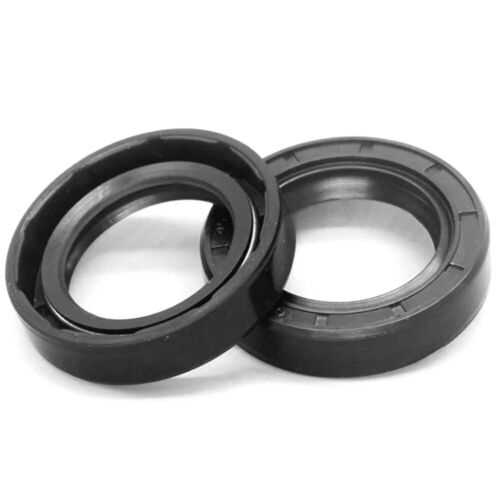
При работе оборудования на скоростях свыше 5000 об/мин сальники и манжеты подвергаются интенсивному радиальному и осевому износу. Для предотвращения протечек критически важно контролировать давление в зоне уплотнения, которое не должно превышать 0,2 МПа для стандартных резиновых манжет и 0,5 МПа для армированных изделий.
Регулярная проверка поверхности вала на наличие задиров и царапин позволяет снизить риск повреждения сальника. Допустимая шероховатость Ra не должна превышать 0,4 мкм при скорости вращения выше 6000 об/мин, иначе увеличивается вероятность микроподтеков.
Использование визуального контроля с люминесцентной краской под ультрафиолетом позволяет выявлять микроутечки на ранних стадиях. Для точной диагностики применяются инфракрасные термокамеры, которые фиксируют локальное повышение температуры из-за трения сальника.
Выбор материала манжеты напрямую зависит от химического состава рабочей жидкости и температуры. Для масел с высоким содержанием присадок рекомендуется применять фторкаучук, выдерживающий до 250°C без деформации. Натуральный NBR менее устойчив и подходит для температуры до 120°C.
Контроль натяжения пружины сальника критичен: при ослаблении на 10% теряется контакт с валом, что вызывает утечку. Использование пружин с регулировкой усилия позволяет поддерживать стабильное давление на уплотнении без увеличения износа.
При высоких оборотах вибрация вала может приводить к «вибрационным протечкам». Для их предотвращения устанавливают демпфирующие кольца и контролируют биение вала, которое не должно превышать 0,02 мм при 7000 об/мин.
Периодическая замена сальников должна происход каждые 2000–3000 моточасов или при появлении первых признаков масляных подтеков. Задержка в замене увеличивает риск перегрева и повреждения вала, что критично для высокоскоростных агрегатов.
Финальный контроль герметичности проводится при максимальных оборотах оборудования. Используются методы давления и вакуума: проверка на падение давления до 0,05 МПа или создание вакуума до -0,08 МПа позволяет точно оценить герметичность манжеты и прогнозировать ресурс работы без протечек.
Ремонт и замена сальников в условиях ограниченного доступа
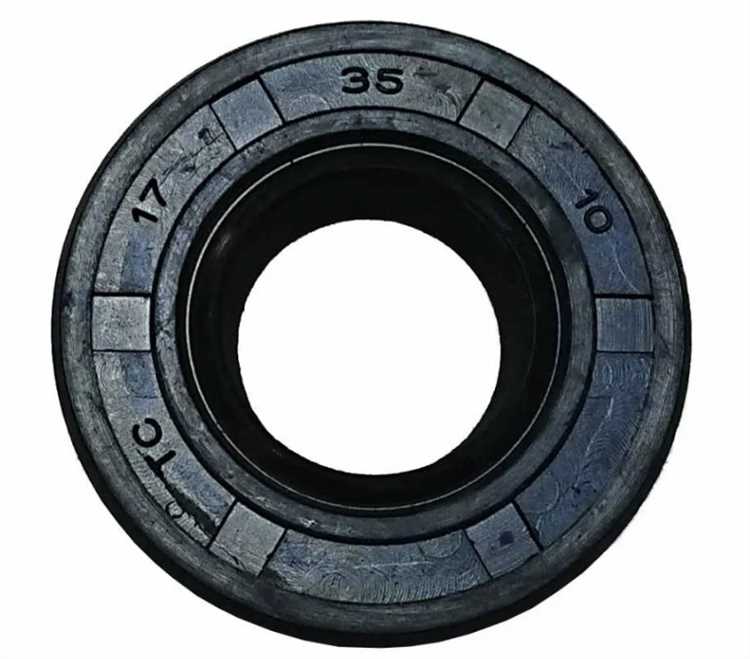
При работе в узких моторных отсеках и на высокооборотных агрегатах критически важно применять сальники с оптимальной гибкостью и минимальным коэффициентом трения. Для демонтажа используют съемники с длинными удлиненными захватами, которые позволяют извлекать старый элемент без полного снятия вала. Углубленные зоны требуют предварительной разметки положения сальника и фиксации уплотнителя для точного возвращения после установки.
Перед монтажом нового сальника необходимо проверить геометрию вала: отклонения более 0,03 мм по диаметру могут привести к протечкам при высоких оборотах. Для облегчения установки применяют монтажные втулки и смазку на основе синтетических масел, совместимых с рабочей жидкостью, чтобы снизить трение и исключить повреждение кромки уплотнителя.
В условиях ограниченного пространства важно использовать инструменты с направляющей и ограничителем хода. Применение универсальных монтажных ключей или специально изготовленных оправок предотвращает перекос сальника и образование микротрещин на резиновой или полиуретановой поверхности, что особенно критично для валов с оборотами свыше 6000 об/мин.
После установки сальника следует провести контрольный запуск на минимальных оборотах с мониторингом давления масла и температуры узла. Любое увеличение вибрации или шумов сигнализирует о неправильной посадке или деформации уплотнителя, что требует немедленной корректировки без полной разборки агрегата.
Регламентная замена сальников в труднодоступных местах предполагает подготовку запасных элементов с учетом диаметра вала, ширины канавки и типа уплотнительного материала. Хранение таких сальников на рабочем месте, вместе с комплектом монтажных втулок, сокращает время ремонта и минимизирует риск механических повреждений при высокооборотной эксплуатации оборудования.
Диагностика износа и раннее выявление протечек
Регулярная проверка сальников и манжет на высокооборотных валовых системах требует измерения зазоров между валом и уплотнением. Критическое значение люфта для резиновых манжет диаметром 50–150 мм составляет 0,05–0,08 мм. Превышение этого показателя увеличивает риск масляных протечек и ускоряет эрозию кромки манжеты.
Визуальный осмотр позволяет выявить трещины, разрывы или следы вытекшего масла. Для валов с частотой вращения выше 3000 об/мин рекомендуется использовать увеличительное стекло ×10 и ультрафиолетовую лампу с длиной волны 365 нм для обнаружения микротрещин в полиуретановых сальниках.
Измерение давления внутри уплотнительной зоны является ключевым для раннего выявления протечек. Для манжет стандартного исполнения давление не должно превышать 0,6 МПа. Показатели выше 0,7 МПа сигнализируют о необходимости замены сальника или перенастройки уплотнительного кольца.
Существуют методики диагностики на основе виброакустики: частота 20–40 кГц позволяет фиксировать микроподтекания на первых стадиях износа. Датчики устанавливают на корпусе рядом с уплотнением, фиксируя шумовые пики свыше 12 dB относительно фонового уровня. Резкий рост амплитуды указывает на необходимость немедленного обслуживания.
Для контроля состояния сальников и манжет также рекомендуется фиксировать температуру зоны уплотнения. При высоких оборотах температура поверхности резиновых манжет не должна превышать 85 °C. Превышение на 5–10 °C в течение 10–15 минут указывает на нарушение смазки или ухудшение эластичности материала, что требует немедленной диагностики и замены уплотнения.
Вопрос-ответ:
Какие материалы используются для сальников и манжет, работающих на высоких оборотах?
Для изделий, эксплуатируемых на высоких скоростях, чаще всего применяют эластомеры с повышенной термостойкостью, такие как фторкаучук или полиуретан, а также металлокерамические или армированные конструкции. Выбор материала зависит от температуры, давления и типа рабочей среды, чтобы минимизировать износ и предотвратить деформацию.
Как правильно подобрать сальник для узла с высокими оборотами?
Подбор должен учитывать диаметр вала, давление, температуру и скорость вращения. Необходимо выбирать изделия с минимальными потерями на трение и повышенной стойкостью к центробежным силам. Иногда используют конструкции с наружным армированием или с профилем, позволяющим удерживать смазку на поверхности, чтобы увеличить ресурс работы без замены.
В чем различие между манжетами и сальниками для высокоскоростных узлов?
Манжеты обычно представляют собой эластичные кольца с контактным уплотнением, которые плотно обжимаются вокруг вала, а сальники могут иметь более сложную конструкцию с металлической опорой и пружинным элементом для сохранения уплотнения. Манжеты лучше подходят для умеренного давления и высоких оборотов, тогда как сальники могут выдерживать более агрессивные условия и повышенное давление.
Какие типичные проблемы возникают при эксплуатации сальников на высоких оборотах?
Основные трудности связаны с перегревом, выдавливанием уплотнительного материала из посадочного места и ускоренным износом контактной кромки. Также возможны вибрации, приводящие к микроповреждениям поверхности. Чтобы избежать поломок, применяют смазочные системы, контролируют температуру и используют уплотнения с низким коэффициентом трения.
Как продлить срок службы манжет на валу с высокой скоростью вращения?
Для увеличения ресурса используют материалы с повышенной стойкостью к истиранию и высоким температурам, обеспечивают правильную установку без перекосов, поддерживают чистоту рабочей зоны и применяют смазку с низкой вязкостью. Иногда дополнительно монтируют направляющие или защитные кольца, чтобы снизить нагрузку на кромку манжеты и предотвратить быстрый износ.
Чем сальники отличаются от манжет при работе на высоких оборотах?
Сальники и манжеты выполняют схожую задачу — предотвращают утечку жидкости и попадание загрязнений, но конструктивно они различаются. Сальники чаще имеют жесткий каркас с резиновым или фторопластовым рабочим элементом, что позволяет выдерживать высокую скорость вращения и повышенное давление. Манжеты обычно полностью из эластичного материала и лучше подходят для умеренных нагрузок и температур, обеспечивая плотное прилегание к валу. При работе на высоких оборотах сальники предпочитают из-за их стабильности и меньшей деформации под нагрузкой.

 Загрузка...