Содержание статьи
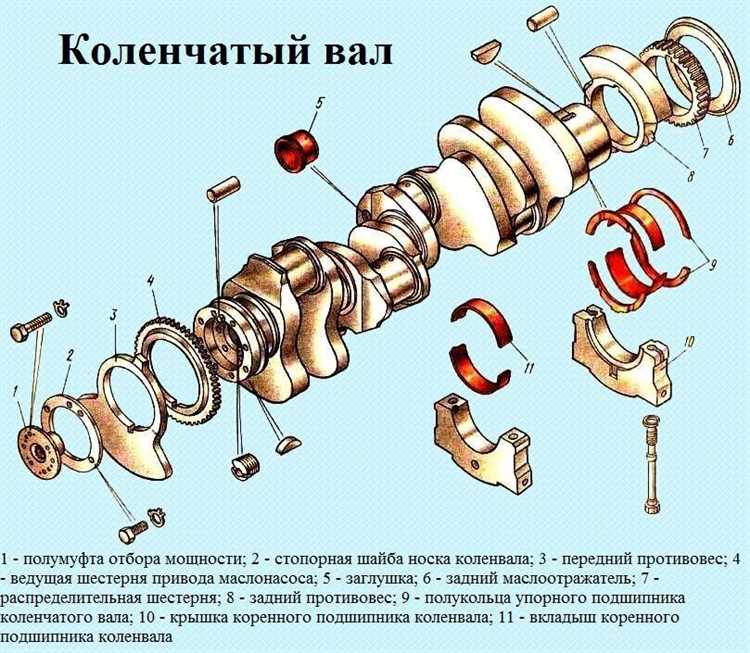
Шатун преобразует возвратно-поступательное движение поршня во вращение коленчатого вала и одновременно передаёт усилия, достигающие 30–80 кН в бензиновых двигателях и свыше 120 кН в дизельных агрегатах. При частоте вращения 6000 об/мин шатун испытывает переменные растягивающие и сжимающие нагрузки с ускорениями поршня до 2000–3000 g, что предъявляет жёсткие требования к прочности материала, точности геометрии и качеству смазки.
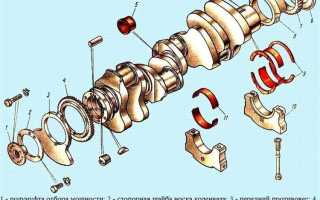
Конструктивно шатун состоит из верхней головки с запрессованной втулкой под поршневой палец, стержня двутаврового или Н-образного профиля и нижней разъёмной головки с вкладышами. Для серийных двигателей применяются кованые стали 40Х, 45 или легированные сплавы с термообработкой до твёрдости 28–36 HRC; в форсированных версиях – порошковая металлургия или алюминиевые и титановые сплавы. Допустимый овальность нижней головки обычно не превышает 0,01–0,02 мм, а разброс массы шатунов в комплекте – не более 1–3 г, иначе возрастает дисбаланс и нагрузка на коренные подшипники.
Соотношение длины шатуна к ходу поршня (параметр rod ratio) влияет на боковую нагрузку на стенки цилиндра и характер крутящего момента. Значение 1,6–1,8 считается компромиссным для дорожных двигателей: уменьшается трение и износ юбки поршня без чрезмерного роста высоты блока. При капитальном ремонте рекомендуется контролировать зазор в шатунных вкладышах в пределах 0,02–0,06 мм и обязательно заменять болты нижней головки, так как они работают в зоне предела текучести и теряют расчётную прочность после повторной затяжки.
Нарушение масляной плёнки в шатунной шейке приводит к проворачиванию вкладышей и перегреву до температур свыше 200 °C. Для предотвращения дефектов необходима проверка давления масла, состояния каналов коленвала и точности расточки постелей. Балансировка шатуна по массе верхней и нижней головки отдельно позволяет снизить вибрации и продлить ресурс двигателя при высоких оборотах.
Как шатун передает усилие от поршня к коленвалу и преобразует возвратно-поступательное движение во вращение
При рабочем ходе давление газов в цилиндре достигает 4–9 МПа в бензиновом двигателе и до 15–20 МПа в дизеле. Это давление создает осевую силу на днище поршня, которая через поршневой палец передается на верхнюю головку шатуна. Палец работает в режиме переменных нагрузок с частотой до 100 Гц при 6000 об/мин, поэтому посадка выполняется с контролируемым зазором 0,005–0,02 мм и обязательной подачей масла через отверстия в шатуне или каналы в поршне.
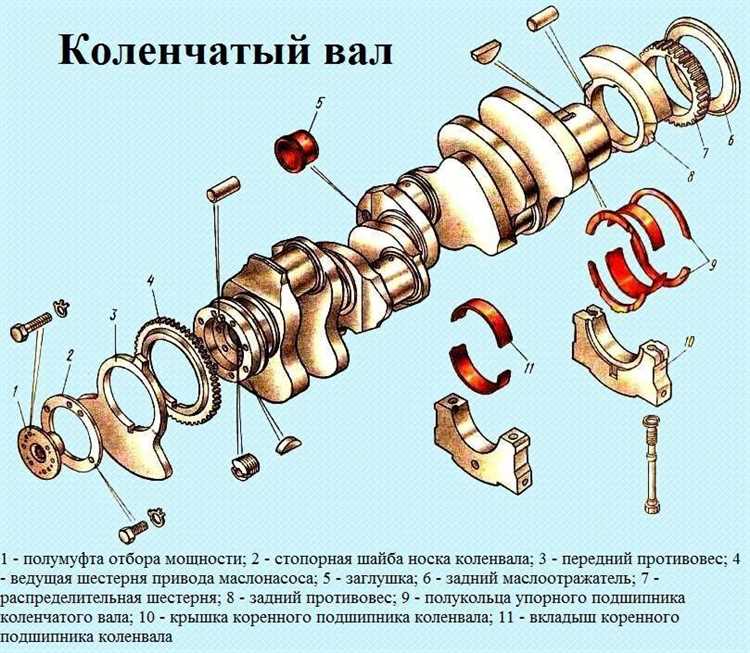
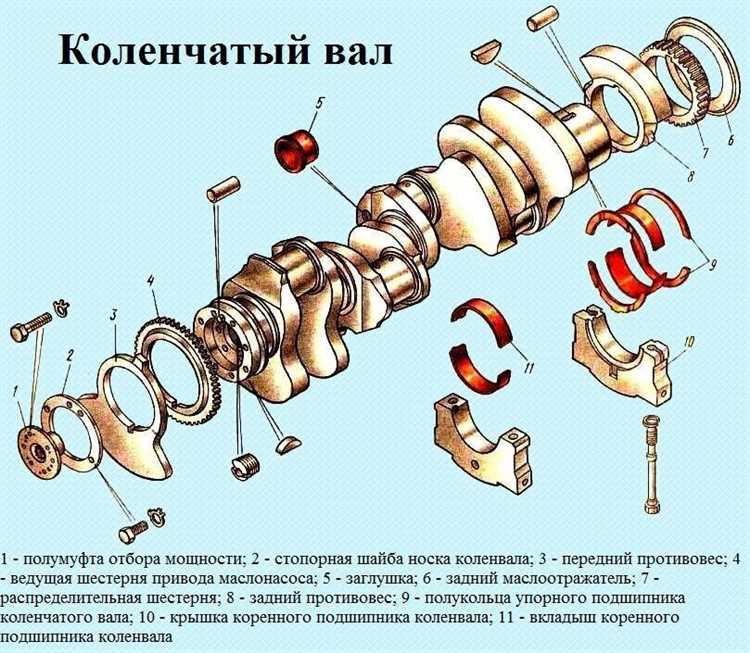
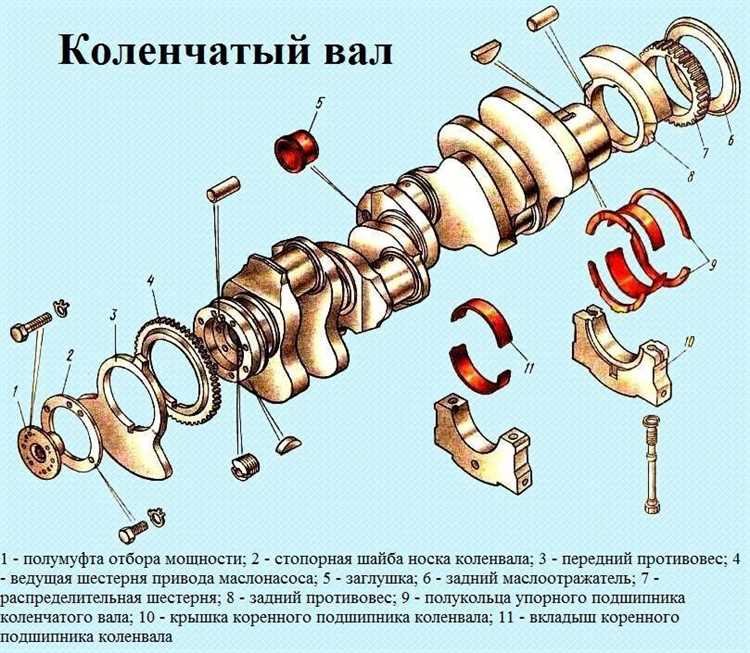
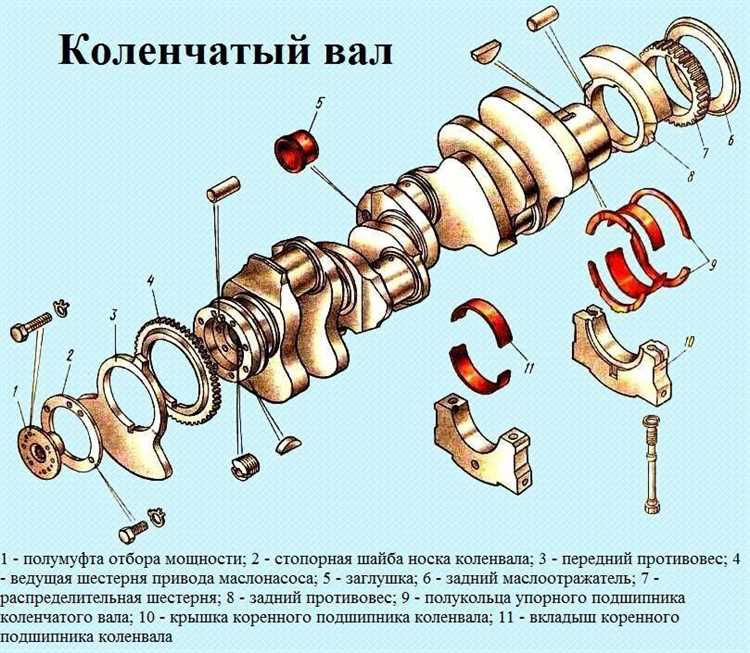
Нижняя головка шатуна охватывает шатунную шейку коленчатого вала и через вкладыши передает усилие на кривошип. В момент, когда ось шатуна отклонена от оси цилиндра, сила раскладывается на радиальную и тангенциальную составляющие. Именно тангенциальная компонента создает крутящий момент, заставляя вал вращаться. Максимальный момент возникает при угле поворота коленвала около 90° после ВМТ, когда плечо кривошипа и направление силы образуют наибольший эффективный рычаг.
Преобразование движения основано на кинематике кривошипно-шатунного механизма: линейное перемещение поршня связано с углом поворота вала через длину шатуна и радиус кривошипа. Отношение длины шатуна к радиусу кривошипа обычно составляет 3,5–4,2. Чем больше это отношение, тем меньше боковое давление поршня на стенки цилиндра и ниже потери на трение, однако возрастает высота блока цилиндров. При проектировании выбирают компромисс между компактностью и механическими потерями.
Во время тактов впуска и выпуска шатун испытывает растягивающие нагрузки из-за инерции поршня, особенно на высоких оборотах. При 7000 об/мин ускорение поршня может превышать 2000 g, и болты нижней головки работают на пределе прочности. Поэтому применяются болты с пределом текучести свыше 900–1100 МПа и контролируется момент затяжки с точностью до 2–3%. Недостаточная затяжка приводит к овальности постели и ускоренному износу вкладышей.
Вкладыши служат промежуточным антифрикционным слоем и работают в режиме гидродинамической смазки. Толщина масляной пленки в рабочем режиме составляет 5–20 мкм. При падении давления масла ниже расчетного значения пленка разрушается, контакт металла с металлом вызывает задиры и локальный перегрев. Для стабильной передачи усилия необходимо поддерживать давление масла в пределах, заданных производителем, и использовать вязкость, соответствующую температурному режиму двигателя.
Геометрия шатуна влияет на распределение нагрузок. Сужение стержня по I- или H-образному профилю уменьшает массу без потери жесткости, снижая инерционные силы. Балансировка по массе с допуском в пределах 1–2 г между цилиндрами уменьшает вибрации и колебательные нагрузки на коленвал. Несоблюдение баланса приводит к росту переменных напряжений и усталостным трещинам в зоне перехода к головкам.
Таким образом, шатун одновременно работает как передатчик осевой силы и как элемент, формирующий вращающий момент за счет изменения угла между поршнем и кривошипом. Эффективность преобразования определяется длиной шатуна, точностью обработки шеек, состоянием вкладышей и качеством смазки. Контроль зазоров, массы и прочности крепежа напрямую влияет на ресурс узла и стабильность крутящего момента.
Из каких элементов состоит шатун: верхняя и нижняя головки, стержень, втулки и болты крепления
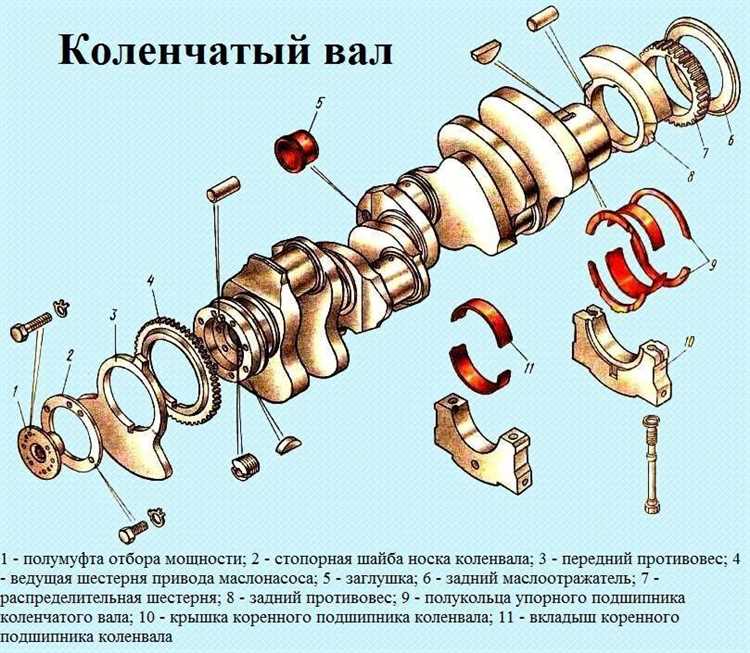
Шатун двигателя внутреннего сгорания конструктивно разделён на верхнюю головку, стержень и нижнюю головку с разъёмной крышкой. Каждый элемент рассчитан на восприятие переменных нагрузок растяжения и сжатия, достигающих 30–70 кН в бензиновых агрегатах и свыше 100 кН в дизелях с высоким давлением сгорания. Геометрия деталей подбирается с учётом хода поршня, диаметра цилиндра и массы поршневой группы, чтобы минимизировать изгибающий момент и инерционные силы на высоких оборотах.
Верхняя головка соединяется с поршнем через палец и обычно имеет запрессованную втулку из бронзы или биметаллического материала. Диаметр отверстия под палец выполняется с минимальным тепловым зазором – порядка 0,005–0,02 мм в зависимости от типа двигателя. Поверхность втулки подвергается хонингованию для удержания масляной плёнки. При ремонте важно контролировать овальность и конусность отверстия; превышение 0,01–0,02 мм ведёт к ускоренному износу пальца и появлению стука.
Стержень шатуна формируется с I-образным, H-образным или двутавровым профилем. Такая форма обеспечивает высокую жёсткость при минимальной массе. В спортивных и форсированных двигателях применяют H-профиль для лучшего распределения напряжений при оборотах свыше 7000 об/мин. Материал – легированная сталь с последующей термообработкой или порошковая металлургия с контролируемой плотностью. Допуск по массе между шатунами одного комплекта обычно не превышает 1–3 г, иначе возникает дисбаланс коленчатого механизма.
Нижняя головка охватывает шатунную шейку коленчатого вала и выполняется разъёмной. Внутри устанавливаются вкладыши с антифрикционным слоем на основе алюминия или баббита. Радиальный масляный зазор между шейкой и вкладышем находится в диапазоне 0,02–0,06 мм для легковых двигателей. Крышка нижней головки центрируется по штифтам или по поверхности разъёма, обработанной совместно с телом шатуна, что исключает смещение при сборке.
- Болты крепления крышки работают на растяжение и воспринимают инерционные нагрузки при прохождении ВМТ; их предел текучести должен превышать расчётную нагрузку минимум на 30%.
- Момент затяжки задаётся производителем и часто дополняется доворотом на угол (например, 40–60°) для обеспечения контролируемого натяга.
- Повторное использование болтов с пластической деформацией недопустимо; при растяжении свыше нормы нарушается прижим крышки и возрастает риск проворота вкладыша.
- Смазочные каналы в теле шатуна обеспечивают подачу масла к втулке верхней головки; их засорение приводит к локальному перегреву и задиру.
Совокупность точности обработки, правильного подбора вкладышей и соблюдения момента затяжки болтов определяет ресурс узла; даже незначительное отклонение по соосности или зазору резко увеличивает контактные напряжения и снижает долговечность кривошипно-шатунного механизма.
Какие нагрузки испытывает шатун в бензиновом и дизельном двигателе на разных режимах работы
Шатун одновременно воспринимает переменные растягивающие и сжимающие усилия, возникающие из давления газов в цилиндре и инерции возвратно-поступательных масс. В бензиновом двигателе при полной нагрузке давление в цилиндре достигает 6–9 МПа, что формирует сжимающее усилие на шатун величиной 20–40 кН для моторов объёмом 1,6–2,0 л. В дизельном двигателе пиковое давление 12–18 МПа увеличивает нагрузку до 60–90 кН при сопоставимом рабочем объёме, что требует большего сечения стержня и усиленной головки.
На высоких оборотах критичной становится инерционная составляющая. При 6000–7000 об/мин в бензиновом двигателе ускорение поршня превышает 2000–3000 g, и шатун испытывает растягивающее усилие в ВМТ, достигающее 30–50 кН даже при частично открытой дроссельной заслонке. В дизеле, где максимальные обороты обычно ограничены 4000–4500 об/мин, инерционная нагрузка ниже, но она накладывается на более высокое давление сгорания.
Режим холостого хода формирует минимальные газовые нагрузки, однако инерционные силы остаются значимыми. В бензиновом двигателе при 800–900 об/мин они невелики и редко превышают 5–8 кН. В дизельном на холостом ходу давление сгорания выше из-за отсутствия дросселирования, поэтому шатун испытывает более выраженную сжимающую фазу даже при малой подаче топлива.
При резком разгоне на средних оборотах возникает наиболее неблагоприятное сочетание факторов: рост давления в цилиндре и ускорения поршня. В бензиновом моторе при 3500–4500 об/мин усилия достигают максимума по суммарной амплитуде цикла. В дизеле пиковые значения чаще приходятся на диапазон 1800–3000 об/мин, где реализуется максимальный крутящий момент и давление в камере сгорания максимально.
Турбонаддув увеличивает среднее эффективное давление на 30–60%, что напрямую повышает нагрузку на шатун. В форсированных бензиновых агрегатах с наддувом 0,8–1,2 бар сжимающее усилие может превышать 50 кН. В современных дизелях с давлением впрыска свыше 2000 бар и двухступенчатым наддувом нагрузки на шатун требуют применения кованых или порошковых сталей с пределом текучести более 900 МПа.
Детонация в бензиновом двигателе вызывает кратковременные скачки давления до 12–14 МПа, что создаёт ударные нагрузки на шатун и шатунные болты. Такие импульсы приводят к усталостным трещинам в зоне перехода стержня к головке. В дизеле аналогичный эффект возможен при неправильном угле впрыска или чрезмерной степени наддува.
На режимах торможения двигателем шатун испытывает преимущественно растягивающие усилия из-за высокой инерции при закрытой подаче топлива. Для бензиновых двигателей с высокой степенью сжатия это может создавать нагрузку, сопоставимую с рабочими циклами частичной мощности. Повторяющиеся циклы растяжения особенно критичны для болтов крышки шатуна, где напряжения концентрируются в резьбовой части.
Для повышения ресурса рекомендуется контролировать обороты, исключать длительную работу на предельной мощности, использовать качественное масло с устойчивой плёнкой при температурах 110–130 °C и соблюдать момент затяжки шатунных болтов. В дизельных моторах важно следить за давлением наддува и корректностью калибровки впрыска, поскольку превышение расчетного давления напрямую увеличивает риск деформации или изгиба шатуна.
Как подбирают материал и технологию изготовления шатуна для серийных и спортивных моторов
Подбор материала шатуна начинается с расчёта максимальных растягивающих и сжимающих нагрузок при пиковых оборотах и давлении сгорания. Для серийных двигателей массовых моделей, таких как автомобили концерна :contentReference[oaicite:0]{index=0} или :contentReference[oaicite:1]{index=1}, критерием служит ресурс 200–300 тыс. км при средних оборотах до 6500 об/мин и удельной мощности 50–80 кВт/л. В спортивных агрегатах уровня :contentReference[oaicite:2]{index=2} или трековых версий :contentReference[oaicite:3]{index=3} расчёт ведётся для 8000–15000 об/мин и удельной мощности свыше 120–220 кВт/л, где инерционные нагрузки от поршня превышают газовые. При 9000 об/мин ускорение поршня может достигать 6000–8000 g, что требует материала с пределом текучести выше 900–1100 МПа и высокой усталостной выносливостью.
В серийном производстве доминируют углеродистые и легированные стали типа 45, 40Х, а также порошковые стали с последующей спекательной ковкой (fracture split). Предел прочности после термообработки составляет 800–1000 МПа при ударной вязкости 30–50 Дж/см². Технология разлома крышки шатуна обеспечивает точное позиционирование без дополнительных направляющих втулок и снижает себестоимость. Контроль геометрии выполняется с допуском по овальности отверстия под вкладыш не более 0,01 мм, шероховатость после хонінгования – Ra 0,4–0,8 мкм.
Для спортивных моторов применяют кованые заготовки из сталей 4340, 300M или аналогов с вакуумной дегазацией. После закалки и отпусков достигается предел прочности 1200–1400 МПа. Обязательна дробеструйная обработка для повышения усталостной стойкости на 20–30%. Болты шатуна изготавливаются из сплавов класса ARP2000 с расчётным пределом текучести свыше 1400 МПа; преднатяг контролируется по удлинению с точностью до 0,01 мм. Масса спортивного стального шатуна длиной 150 мм удерживается в диапазоне 450–550 г, при этом разброс по комплекту не превышает 1 г.
Альтернативой стали служит алюминий (сплавы 7075-T6) и титан (Ti-6Al-4V). Алюминиевые шатуны применяются в дрэг-рейсинге благодаря малой массе (на 30–40% легче стальных), но ресурс ограничен 20–40 тыс. км или несколькими сезонами из-за ползучести и усталости. Титановые решения обеспечивают снижение массы на 20–25% при сохранении прочности 900–1100 МПа, однако чувствительны к надрезам и требуют более жёсткого контроля качества поверхности (Ra не выше 0,2–0,4 мкм в зонах концентрации напряжений).
Выбор технологии изготовления напрямую связан с объёмом выпуска и допустимой себестоимостью:
| Параметр | Серийный мотор | Спортивный мотор |
|---|---|---|
| Метод | Горячая штамповка, спекание | Ковка из прутка, фрезеровка из поковки |
| Точность обработки | IT7–IT8 | IT5–IT6 |
| Контроль | Выборочный НК | 100% УЗК и магнитопорошковый контроль |
| Балансировка | ±3–5 г | ±0,5–1 г |
| Ресурс | 200–300 тыс. км | 1–5 тыс. км (трек) |
При проектировании учитывают отношение длины шатуна к ходу коленвала (Rod Ratio). Для серийных двигателей выбирают 1,5–1,75 с целью компромисса между высотой блока и боковыми нагрузками на юбку поршня. В спортивных конфигурациях стремятся к 1,75–2,0 для снижения бокового давления и улучшения наполнения цилиндра на высоких оборотах. Итоговый выбор материала и технологии определяется сочетанием предельной частоты вращения, бюджета производства, требований к ресурсу и допустимой массы возвратно-поступательной группы.
Какие признаки указывают на износ или деформацию шатуна и как проводится диагностика
Характерный признак – глухой ритмичный стук, усиливающийся при резком открытии дросселя и уменьшающийся при сбросе газа. В отличие от детонации, звук не исчезает при изменении угла опережения зажигания и не зависит от качества топлива. При демонтаже поддона часто обнаруживается металлическая пудра в масле и локальное потемнение вкладыша конкретного цилиндра.
Деформация шатуна после гидроудара или перегрева приводит к нарушению параллельности осей верхней и нижней головок. Даже отклонение 0,02–0,05 мм по соосности вызывает перекос поршня и неравномерный износ зеркала цилиндра. Допустимый прогиб по длине для большинства легковых двигателей не превышает 0,03 мм на 100 мм длины детали.
Косвенные признаки – разная компрессия по цилиндрам при отсутствии повреждений клапанного механизма и поршневых колец. Если компрессия снижена в одном цилиндре и при этом присутствует овальность цилиндра по направлению качания шатуна, вероятна его деформация. Дополнительно фиксируется повышенный расход масла без выраженного дымления на холодном пуске.
Первичная диагностика проводится без разборки: замер давления масла механическим манометром, акустическая проверка стетоскопом в зоне картера и анализ отработанного масла на содержание свинца и олова – продуктов износа вкладышей. При подозрении на проблему выполняется частичная разборка с демонтажем крышки шатуна и оценкой состояния шатунной шейки коленвала.
Точная проверка геометрии выполняется на призмах с использованием индикатора часового типа. Шатун устанавливают на контрольные пальцы и измеряют отклонение осей в двух плоскостях. Разбег показаний более 0,04 мм указывает на необходимость правки или замены. Овальность нижней головки проверяется нутромером; предельное отклонение обычно ограничено 0,01–0,02 мм в зависимости от допуска производителя.
После выявления износа оценивается состояние болтов шатуна: вытяжка более 0,1 мм от номинальной длины считается критичной. Повторное использование болтов с пластической деформацией недопустимо, особенно в высокооборотистых двигателях, где нагрузка на шатун кратно возрастает с увеличением оборотов.
Заключительный этап диагностики – контроль массы и балансировки. Разница массы шатунов в комплекте не должна превышать 3–5 г для серийных моторов и 1 г для форсированных. Несоблюдение этого требования вызывает вибрации, ускоренный износ шатунных шеек и повторное разрушение вкладышей даже после ремонта.
Вопрос-ответ:
Какова основная функция шатуна в двигателе?
Шатун соединяет поршень с коленчатым валом, передавая поступательное движение поршня в вращательное движение коленвала. Он обеспечивает стабильную работу двигателя и правильное распределение нагрузок между движущимися частями.
Из каких материалов обычно изготавливают шатуны и почему?
Шатуны чаще всего делают из стали или алюминиевых сплавов. Сталь обеспечивает высокую прочность и долговечность, выдерживая большие нагрузки и вибрации, а алюминиевые сплавы позволяют уменьшить массу детали, что снижает инерционные силы и повышает скорость реакции двигателя.
Почему длина и форма шатуна влияют на работу двигателя?
Длина и геометрия шатуна определяют ход поршня и углы кривошипа, что напрямую сказывается на компрессии, скорости сгорания смеси и плавности работы двигателя. Неправильный подбор длины может привести к повышенному износу цилиндров или снижению мощности.
Как шатун воспринимает нагрузки во время работы двигателя?
Во время работы двигателя шатун испытывает как продольные, так и поперечные силы. При движении поршня вниз на шатун действуют ударные нагрузки, а при вращении коленвала возникают центробежные силы. Конструкция шатуна рассчитана так, чтобы выдерживать эти сложные комбинации нагрузок без деформации.
Влияет ли форма шатунного подшипника на ресурс двигателя?
Да, форма и точность изготовления шатунного подшипника определяют равномерность распределения масла и нагрузок на коленвал. Хорошо выполненный подшипник снижает трение, предотвращает перегрев и продлевает срок службы двигателя. Неправильная форма может вызвать быстрый износ или даже заклинивание.

 Загрузка...