Содержание статьи
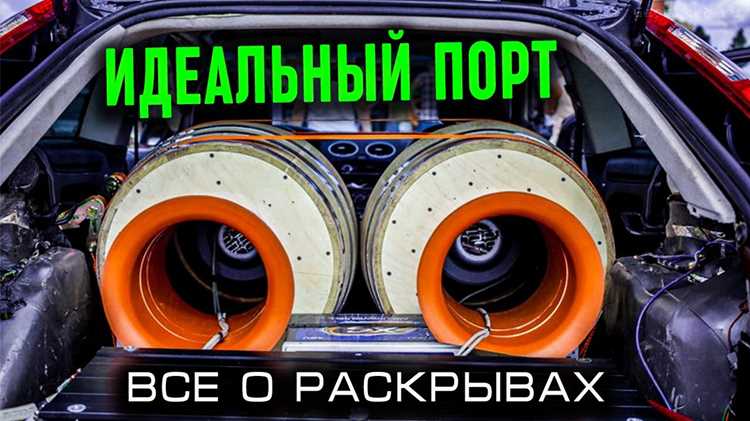
Раскрыв трубы – ключевой элемент акустического оформления сабвуфера, определяющий его частотную характеристику и эффективность излучения. Стандартные решения часто не учитывают специфику конкретного корпуса или динамика, что приводит к потере мощности на низких частотах. Самодельный раскрыв позволяет точно подогнать параметры под ваш проект: диаметр горловины, угол расширения и длину конуса.
Для изготовления потребуется лист металла толщиной 0,8–1,2 мм (алюминий или сталь) или фанера 12–18 мм для бюджетных вариантов. Оптимальный угол раскрыва – 7–12 градусов для минимизации турбулентности воздуха. При диаметре динамика 25–30 см горловина раскрыва должна быть на 10–15% шире диффузора, а выходное отверстие – в 2–2,5 раза больше.
Расчет длины конуса ведется по формуле: L = (D2 − D1) / (2 × tan(α/2)), где D1 – диаметр горловины, D2 – диаметр выходного отверстия, α – угол раскрыва. Для динамика 12 дюймов с горловиной 320 мм и выходом 600 мм при угле 10° длина составит ~780 мм. Используйте шаблон из картона перед резкой металла.
Крепление раскрыва к корпусу выполняется через резиновую прокладку толщиной 3–5 мм для гашения вибраций. Внутреннюю поверхность обработайте антирезонансным составом (например, битумной мастикой) или оклейте вибропластом. Герметичность соединений проверяйте мыльным раствором под давлением.
Тестирование готового раскрыва проводите с генератором сигналов на частоте 30–80 Гц. Измерьте звуковое давление на расстоянии 1 м – прирост должен составлять 2–4 дБ по сравнению с прямым выходом. Корректируйте угол и длину при необходимости.
Выбор материалов для изготовления трубы сабвуфера
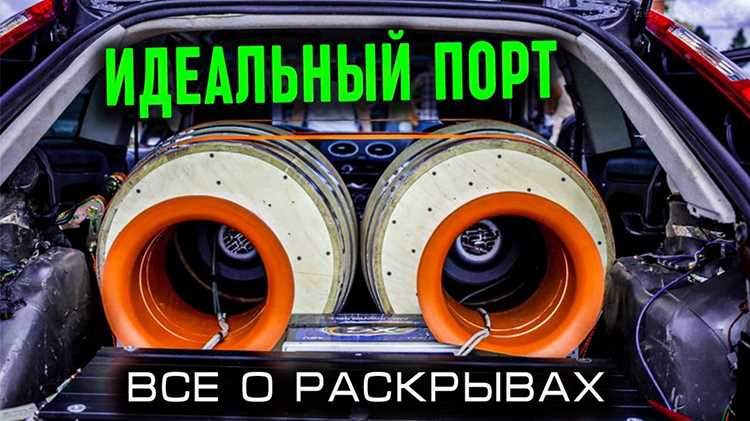
Для трубы сабвуфера оптимальны материалы с высокой плотностью и низкой резонансной частотой. Наиболее распространённые варианты – МДФ толщиной 18–25 мм и фанера из берёзы или бука (15–20 мм). МДФ обеспечивает однородную структуру, минимизируя нежелательные вибрации, а фанера при правильной склейке слоёв демонстрирует лучшую жёсткость на изгиб. Для компактных конструкций подойдёт алюминиевый сплав 5052 или 6061 толщиной 2–3 мм – он лёгкий, но требует точной сварки или клёпки стыков.
Пластик (АБС, полипропилен) используют для портативных решений, но его акустические свойства уступают дереву и металлу: при мощности свыше 200 Вт возможны искажения из-за гибкости стенок. Если выбор пал на пластик, выбирайте листы толщиной от 6 мм и усиливайте рёбрами жёсткости каждые 15–20 см. Картон и ДСП – бюджетные, но недолговечные варианты: они впитывают влагу, деформируются и резонируют на средних частотах, ухудшая звук.
Для герметизации стыков применяйте силиконовый герметик с рабочей температурой до +150°C или акриловый клей для дерева. Избегайте монтажной пены – она не обеспечивает достаточной жёсткости и со временем разрушается. Внутренние поверхности трубы рекомендуется покрывать звукопоглощающим материалом: войлоком (толщина 5–10 мм) или битумной мастикой слоем 1–2 мм для гашения стоячих волн.
При работе с металлом учитывайте тепловое расширение: алюминий увеличивается на 0,023 мм/м на каждые 10°C. Для крепления динамика используйте болты из нержавеющей стали (M6–M8) с резиновыми шайбами, чтобы исключить передачу вибраций на корпус. Если труба будет эксплуатироваться на улице, выбирайте влагостойкую фанеру (ФСФ) или оцинкованную сталь с антикоррозийным покрытием.
Расчет оптимальных размеров и формы раскрыва
Определение геометрии раскрыва начинается с анализа частотного диапазона сабвуфера и требуемой акустической мощности. Для большинства домашних систем с частотой среза 30–80 Гц оптимальный угол раскрыва составляет 15–25°. При меньших углах возрастает направленность излучения, при больших – снижается КПД на низких частотах. Формула для расчета угла:
- θ = 2 * arctg(D / (2 * L)), где D – диаметр выходного отверстия трубы, L – длина раструба.
Для сабвуферов с диаметром динамика 20–30 см рекомендуется стартовый диаметр раскрыва 1,5–2 диаметра динамика. Например, при динамике 25 см минимальный диаметр выходного отверстия – 37,5 см. Длина раструба должна быть не менее 1,2 длины волны нижней рабочей частоты. При частоте 40 Гц (длина волны 8,5 м) минимальная длина – 10,2 м, но на практике используют 30–50% от этого значения с коррекцией формы.
Форма раскрыва напрямую влияет на равномерность АЧХ и подавление стоячих волн. Наиболее эффективны три профиля:
- Экспоненциальный: радиус кривизны увеличивается по закону R(x) = R₀ * e^(k*x), где k = 0,05–0,1 для сабвуферов. Обеспечивает плавный переход импеданса, но сложен в изготовлении.
- Конический: линейное расширение с углом 10–18°. Прост в расчетах, но склонен к резонансам на высоких частотах.
- Гиперболический: компромисс между первыми двумя, описывается уравнением (x/a)² – (y/b)² = 1. Подходит для систем с широким диапазоном.
Для ручного расчета конического профиля используйте соотношение: угол раскрыва = 2 * arctg((D₂ – D₁) / (2 * L)), где D₁ – диаметр входного отверстия (равен диаметру трубы), D₂ – выходной диаметр. При D₁ = 10 см, D₂ = 40 см и L = 50 см угол составит ~17°.
Критическим параметром является площадь поперечного сечения раскрыва. Она должна увеличиваться монотонно, без резких скачков, чтобы избежать отражений звука. Для экспоненциального профиля площадь сечения S(x) рассчитывается по формуле:
- S(x) = S₀ * e^(2 * k * x), где S₀ – площадь входного отверстия, k – коэффициент расширения (0,05–0,1).
Например, при S₀ = 78,5 см² (диаметр 10 см) и k = 0,08 на расстоянии x = 30 см площадь составит ~180 см² (диаметр ~15,1 см). Проверяйте расчеты через каждые 5 см длины, чтобы избежать ошибок в шаблоне.
Материал раскрыва должен иметь жесткость не ниже 10 ГПа и плотность 0,5–1,2 г/см³. Оптимальны фанера 12–18 мм, МДФ 16–22 мм или стеклопластик толщиной 3–5 мм. Толщина стенок влияет на резонансную частоту конструкции: для МДФ 18 мм она составляет ~200 Гц, что выше рабочего диапазона сабвуфера. При использовании тонких материалов (например, пластика) усиливайте стенки ребрами жесткости с шагом 10–15 см.
Практическая проверка расчетов проводится с помощью тестового сигнала 20–200 Гц и измерительного микрофона. АЧХ должна быть гладкой (±3 дБ) в рабочем диапазоне, без провалов или пиков. При обнаружении резонансов корректируйте профиль, уменьшая угол раскрыва на 2–3° или увеличивая длину раструба на 10–15%. Для систем с фазоинвертором дополнительно проверяйте согласование частоты настройки порта и раскрыва – разница не должна превышать 10%.
Инструменты и приспособления для резки и обработки деталей
Для точной резки заготовок из МДФ или фанеры толщиной до 22 мм оптимален электролобзик с пилкой по дереву T101B (зуб 3–4 мм). При работе с алюминиевыми трубами диаметром 76–100 мм используйте пилку T118A – она минимизирует заусенцы. Для криволинейных резов радиусом менее 50 мм закрепите заготовку струбцинами на верстаке, чтобы избежать вибраций. Скорость лобзика выставляйте на 2500–3000 об/мин при резке МДФ и 1800–2200 об/мин для металла.
Дисковая пила с твердосплавным диском на 40 зубьев (например, Freud LU79R010) подходит для прямых резов в листовом материале толщиной до 30 мм. При распиле фанеры фиксируйте направляющую шину, чтобы отклонение не превышало 0,5 мм на метр. Для обработки кромок после резки применяйте рубанок с регулировкой глубины съема до 0,1 мм – это критично при подгонке стыков трубы и фланцев. Избегайте использования дисков с крупным зубом (менее 24 зубьев) – они оставляют рваные края.
Для снятия фасок и скругления углов на деталях из пластика или алюминия используйте фрезер с копировальной втулкой и фрезами диаметром 6–12 мм. При обработке кромок трубы из ПВХ или полипропилена выбирайте фрезы с подшипником – они предотвращают перегрев материала. Для чистовой шлифовки подойдет ленточная шлифмашина с зерном P120–P180, но на финальном этапе замените ленту на P240, чтобы убрать риски от предыдущей обработки.
Ножницы по металлу с рычажным механизмом (типа Knipex 71 02 200) справятся с резкой алюминиевых листов толщиной до 1,5 мм без деформации. Для вырезания отверстий под динамики в корпусе сабвуфера используйте кольцевую пилу диаметром 100–300 мм с центровочным сверлом – она дает чистый рез без сколов. При работе с кольцевой пилой охлаждайте режущую кромку сжатым воздухом или водой, чтобы продлить срок службы инструмента.
Сборка каркаса трубы с учетом акустических требований
Каркас трубы сабвуфера определяет не только механическую прочность конструкции, но и её акустические характеристики. Основной материал – многослойная фанера толщиной 18–22 мм или MDF 25 мм. Для частот ниже 50 Гц допустимо использование ДСП, но при этом возрастает риск резонансных искажений. Клеевые соединения выполняются на ПВА с добавлением 10% эпоксидной смолы для повышения влагостойкости.
Внутренние стенки трубы должны быть параллельны с точностью ±0,5 мм на метр длины. Отклонения приводят к фазовым искажениям и неравномерности АЧХ. Для контроля используйте лазерный уровень или штангенциркуль с глубиномером. Критические участки – места стыков и изгибы – проверяются шаблоном из 3-мм стального листа.
Таблица допустимых отклонений геометрии трубы в зависимости от рабочей частоты:
| Диапазон частот (Гц) | Допуск параллельности (мм/м) | Допуск прямолинейности (мм) | Максимальный радиус изгиба (мм) |
|---|---|---|---|
| 20–40 | ±0,3 | ±0,8 | 150 |
| 40–80 | ±0,5 | ±1,2 | 100 |
| 80–120 | ±0,8 | ±1,5 | 70 |
Крепление стенок выполняется шурупами 4×40 мм с шагом 80–100 мм. Под головки шурупов обязательно устанавливаются резиновые шайбы толщиной 1,5 мм для демпфирования вибраций. В местах стыков применяется герметик на основе силикона с модулем упругости не более 0,5 МПа – жёсткие составы ухудшают акустическую прозрачность.
Для снижения стоячих волн внутренние поверхности трубы облицовываются слоем минеральной ваты плотностью 40–60 кг/м³. Толщина слоя – 20–30 мм, крепление – клеем на водной основе без растворителей. В углах и изгибах материал укладывается внахлёст с перекрытием 50 мм. Альтернатива – битумные маты толщиной 3 мм, но их эффективность ниже на 15–20% в диапазоне 30–60 Гц.
Входное и выходное отверстия трубы должны иметь фаски с углом 45° и радиусом скругления 5–7 мм. Это снижает турбулентность воздушного потока и уменьшает шум на 3–5 дБ. Диаметр отверстий рассчитывается по формуле: D = √(4V/πL), где V – объём трубы (л), L – длина (м). Для труб длиной свыше 1,5 м рекомендуется увеличивать диаметр на 10% для компенсации потерь на трение.
Каркас усиливается рёбрами жёсткости из стального уголка 20×20×2 мм или алюминиевого профиля 25×25×2 мм. Расположение рёбер – через каждые 500 мм длины трубы, крепление – болтами М6 с контргайками. В местах установки динамика рёбра не должны пересекать зону магнитной системы – минимальное расстояние 30 мм.
Для проверки акустической целостности каркаса используется метод импульсного возбуждения. На вход трубы подаётся короткий сигнал (10 мс, 100 Гц), на выходе фиксируется отклик микрофоном. Допустимое время затухания реверберации – не более 20 мс. Превышение указывает на недостаточное демпфирование или дефекты сборки.
Герметизация швов и обработка внутренних поверхностей
Герметизация швов – критический этап, определяющий акустические характеристики сабвуфера. Используйте силиконовый герметик для высоких температур (например, Dow Corning 732 или Permatex 81158) с рабочим диапазоном от -60°C до +260°C. Наносите состав тонким слоем (1–2 мм) на стыки панелей, избегая избытка – лишний герметик может отслаиваться и создавать посторонние шумы. Для соединений на шурупах или саморезах предварительно обработайте резьбу анаэробным фиксатором резьбы (Loctite 243), чтобы исключить вибрации.
Внутренние поверхности трубы требуют обработки для подавления стоячих волн и резонансов. Оптимальный вариант – битумная виброизоляция толщиной 2–4 мм (например, STP Bimast Bomb или KICX MP). Наклеивайте материал на 70–80% площади стенок, оставляя зазоры у динамика и портов для свободного движения воздуха. Для дополнительного демпфирования используйте акустический войлок (плотность 80–100 кг/м³) слоем 10–15 мм на оставшихся участках, фиксируя его клеем на водной основе (Titebond III).
- Швы между панелями из фанеры или МДФ проклеивайте эпоксидным клеем (например, ЭДП или UHU Plus Endfest 300) перед сборкой – это повышает жесткость конструкции на 30–40%.
- Для металлических труб (алюминий, сталь) применяйте полиуретановый герметик (Sikaflex-221) – он устойчив к вибрациям и не дает усадки.
- Избегайте герметиков на основе акрила – они теряют эластичность при перепадах температур и могут трескаться.
После герметизации проверьте качество швов сжатым воздухом (0,5–1 атм) – при погружении трубы в воду не должно быть пузырьков. Внутренние поверхности обработайте антисептиком для древесины (например, Pinotex Interior) перед нанесением виброизоляции, чтобы предотвратить гниение. Для финальной отделки используйте аэрозольный лак на полиуретановой основе (Motip 04000) – он создает прочную пленку, устойчивую к влаге и истиранию.
Если труба имеет сложную геометрию (например, конические или параболические секции), герметизируйте стыки лентой из бутилкаучука (3M 4412) – она растягивается до 300% и заполняет неровности. Для обработки внутренних углов используйте шпатлевку на основе стекловолокна (Bondo Fiberglass Resin) – она не дает усадки и выдерживает вибрации. После высыхания всех слоев проведите тест на герметичность с помощью генератора низких частот (20–50 Гц) – при правильной обработке не должно быть дребезжания или утечек воздуха.
Установка динамика и подключение к усилителю
Перед установкой динамика проверьте соответствие его параметров корпусу сабвуфера. Номинальное сопротивление (например, 4 Ом) должно совпадать с характеристиками усилителя, иначе возможны перегрев или искажения. Диаметр динамика (обычно 8–15 дюймов) определяет размер посадочного отверстия в передней панели – его вырезают с припуском 2–3 мм для герметизации. Используйте шаблон из комплекта динамика или разметьте окружность циркулем, избегая перекосов.
Крепление динамика выполняйте через резиновую прокладку или силиконовый герметик, чтобы исключить вибрации и утечку воздуха. Винты затягивайте крест-накрест, равномерно распределяя нагрузку – перекос приведёт к деформации диффузора. Если корпус из ДСП или фанеры толщиной менее 18 мм, усилите посадочное место дополнительной накладкой из того же материала или алюминиевым кольцом.
- Подключите динамик к клеммам усилителя кабелем сечением не менее 4 мм² для 4-омной нагрузки (6 мм² для 2 Ом).
- Используйте медные провода с бескислородной жилой – алюминий окисляется, увеличивая сопротивление.
- Избегайте петель и перекрутов: длина кабеля должна быть минимальной, а трасса – прямой.
- Зачищайте концы проводов на 8–10 мм, обжимайте наконечниками или лудите паяльником для надёжного контакта.
При подключении к усилителю соблюдайте полярность: «+» динамика к «+» усилителя, иначе фаза сигнала инвертируется, что снизит басы на 3–6 дБ. Проверьте полярность мультиметром в режиме прозвонки – при подаче напряжения диффузор должен двигаться наружу. Если усилитель имеет регулировку кроссовера, установите частоту среза на 80–120 Гц для сабвуфера, чтобы избежать наложения частот с фронтальными динамиками.
После подключения протестируйте систему на низкой громкости. Слушайте на предмет дребезга, шипения или искажений – они указывают на неплотное крепление, короткое замыкание или неверную полярность. Если динамик «захлёбывается» на низких частотах, увеличьте объём корпуса или уменьшите мощность усилителя. Для точной настройки используйте генератор сигналов (например, приложение *Tone Generator*) и осциллограф, чтобы выровнять АЧХ.
Финальный этап – фиксация проводов внутри корпуса. Закрепите их пластиковыми стяжками или изолентой к стенкам, оставив запас 5–7 см у клемм для возможного демонтажа. Избегайте контакта кабеля с острыми кромками или подвижными частями – это приведёт к повреждению изоляции. Закройте корпус, убедившись, что все отверстия герметичны: утечка воздуха снижает КПД сабвуфера на 15–20%.

 Загрузка...