Содержание статьи
Впечатка стекла – это характерный рисунок или микрорельеф, который появляется на нижней поверхности изделия при печати на стеклянном столе. Он формируется в момент охлаждения пластика, когда расплавленный первый слой повторяет структуру поверхности. Даже визуально гладкое стекло имеет микронные неровности, которые передаются модели при температуре стола от 50 до 110 °C в зависимости от материала.
Чаще всего выраженная впечатка наблюдается при печати PLA и PETG, поскольку эти пластики активно сцепляются со стеклом без дополнительных покрытий. У ABS и нейлона эффект менее заметен, так как используется промежуточный адгезионный слой или повышенная температура, сглаживающая микрорельеф. При зазоре сопла менее 0,1 мм структура стекла передаётся особенно чётко, что может быть как плюсом, так и проблемой.
Наличие впечатки напрямую влияет на геометрию детали. Для корпусов, крышек и элементов с плотной посадкой изменение фактуры может привести к снижению точности сопряжения. В то же время для изделий с требованиями к сцеплению, например, опор, ножек или монтажных площадок, такая текстура улучшает контакт с поверхностью без дополнительной обработки.
Контроль впечатки достигается настройками первого слоя: увеличением высоты слоя до 0,28–0,32 мм, снижением температуры стола после начальных слоёв или использованием промежуточных покрытий – клея, лака, PEI-плёнки. Осознанный выбор стекла (обычное, закалённое, с матовой стороной) позволяет заранее прогнозировать результат и избежать дефектов, связанных с нежелательной передачей структуры.
Причины появления следов стекла на нижней поверхности детали
Основная причина появления следов стекла заключается в пластической деформации первого слоя при контакте с нагретой поверхностью. При температуре стола выше температуры стеклования материала (для PLA около 60 °C, для PETG 80 °C) расплавленный пластик частично заполняет микронные поры и царапины стекла. После остывания эта структура фиксируется и становится частью геометрии детали.
Критическое влияние оказывает зазор между соплом и столом. При слишком малом расстоянии (менее 0,08–0,1 мм) экструзия происходит под давлением, и нить буквально вдавливается в поверхность. Это усиливает передачу текстуры стекла, особенно на участках с медленным перемещением головки, где пластик дольше остаётся в размягчённом состоянии.
Состояние самого стекла также определяет характер следов. Изношенное стекло с микротрещинами, следами от металлических шпателей или остатками засохших адгезионных составов формирует неравномерную впечатку. Даже тонкий слой клея или лака, нанесённый неравномерно, создаёт локальные перепады высоты, которые отпечатываются на нижней плоскости модели.
Дополнительным фактором является скорость печати первого слоя. При значениях ниже 15–20 мм/с пластик дольше контактирует с горячим стеклом, что повышает степень копирования его рельефа. В сочетании с увеличенной шириной экструзии первого слоя это приводит к выраженному рисунку, заметному как визуально, так и на ощупь.
Материал нити определяет глубину и чёткость следов. PLA и PETG демонстрируют высокую текучесть на первом слое, тогда как ABS при температуре стола 90–100 °C быстрее формирует корку, снижая детализацию впечатки. Наличие наполнителей в филаменте, например стекловолокна, дополнительно усиливает проявление неровностей за счёт абразивного контакта с поверхностью.
Влияние температуры стола на формирование текстуры отпечатка
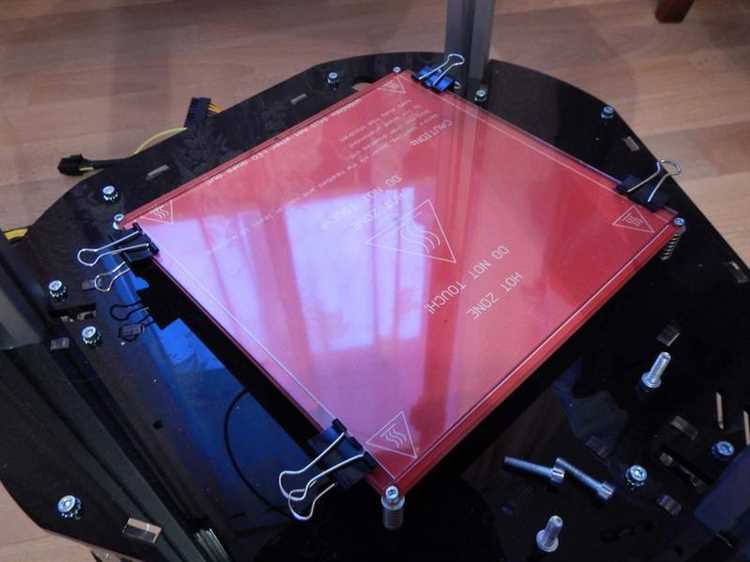
Температура стола напрямую определяет степень размягчения первого слоя и глубину передачи микрорельефа стекла. При значениях ниже температуры стеклования пластик теряет способность повторять структуру поверхности, что приводит к матовой, менее детализированной нижней плоскости. Превышение этого порога, напротив, увеличивает текучесть и усиливает впечатку.
Для распространённых материалов диапазоны температур, при которых текстура стекла проявляется наиболее заметно, выглядят следующим образом:
- PLA – 55–65 °C, выраженный рельеф появляется при превышении 60 °C
- PETG – 75–90 °C, склонен к глубокому копированию поверхности
- ABS – 90–105 °C, рельеф сглаживается из-за быстрой стабилизации слоя
При завышенной температуре стола пластик дольше остаётся в вязком состоянии, особенно в центральных зонах модели. Это приводит к локальному усилению рисунка стекла и появлению зон с разной текстурой. Снижение температуры на 5–10 °C после первых двух слоёв позволяет сохранить адгезию и одновременно уменьшить глубину впечатки.
Равномерность нагрева имеет не меньшее значение, чем заданное значение. Перепады температуры по площади стекла более 3–4 °C формируют неоднородный отпечаток. Для компенсации используются:
- предварительный прогрев стола не менее 5–10 минут
- изоляция нижней части нагревателя
- калибровка PID для стабилизации нагрева
При печати деталей с требованиями к гладкой нижней поверхности рекомендуется подбирать минимальную температуру, при которой сохраняется сцепление без отрыва краёв. Такой подход ограничивает проникновение пластика в микроструктуру стекла и делает текстуру менее выраженной без изменения геометрии модели.
Роль первого слоя и его настроек в передаче структуры стекла
Первый слой служит интерфейсом между расплавленным пластиком и стеклянной поверхностью, поэтому именно его параметры определяют, насколько точно будет передан микрорельеф стола. При неправильных настройках даже идеально ровное стекло оставляет заметный отпечаток, влияющий на геометрию и внешний вид детали.
Ключевым параметром является высота первого слоя. Значения ниже 0,2 мм при стандартном сопле 0,4 мм приводят к повышенному давлению на нить, из-за чего пластик заполняет мельчайшие неровности стекла. Увеличение высоты до 0,28–0,32 мм снижает степень контакта и уменьшает глубину впечатки без потери сцепления.
Не менее важна ширина линии первого слоя. Расширенная экструзия увеличивает площадь соприкосновения и усиливает копирование структуры поверхности. Изменение этого параметра напрямую отражается на характере нижней текстуры:
| Параметр первого слоя | Типичное значение | Влияние на структуру |
|---|---|---|
| Высота слоя | 0,2 мм | Чёткая передача микрорельефа стекла |
| Высота слоя | 0,3 мм | Сглаженная текстура, менее заметный отпечаток |
| Ширина линии | 120% | Усиленное копирование поверхности |
| Ширина линии | 100% | Более нейтральный рисунок нижней плоскости |
Скорость печати первого слоя также влияет на результат. При значениях ниже 15 мм/с пластик дольше находится в размягчённом состоянии и сильнее повторяет структуру стекла. Увеличение скорости до 20–25 мм/с уменьшает время контакта и снижает выраженность следов, сохраняя стабильность укладки.
Дополнительную роль играет поток экструзии. Перекорм первого слоя более чем на 105–110% усиливает давление на поверхность, что делает отпечаток стекла более контрастным. Точная калибровка потока и корректный Z-offset позволяют контролировать текстуру нижней поверхности без изменения материала или замены стола.
Типы стеклянных поверхностей и различия в характере впечатки
Характер следов на нижней поверхности детали напрямую зависит от типа стекла, используемого в качестве стола. Различия в способе обработки, твёрдости и шероховатости определяют глубину и рисунок впечатки даже при одинаковых настройках печати.
Обычное флоат-стекло имеет одну сторону с выраженной микротекстурой, сформированной в процессе производства. При печати на этой поверхности пластик копирует мелкие волны и поры, формируя характерный глянцевый рисунок. Использование более гладкой стороны снижает выраженность следов, но полностью их не устраняет.
Закалённое стекло отличается повышенной твёрдостью и более однородной структурой. Впечатка на нём проявляется равномернее и чаще выглядит как зеркальная поверхность без локальных дефектов. При температурах стола выше 70 °C для PLA и 85 °C для PETG текстура становится более заметной из-за лучшего контакта материала со стеклом.
Матовое или пескоструйное стекло формирует выраженный рельеф с рассеянной текстурой. Нижняя плоскость детали приобретает шероховатость, которая повторяет структуру обработки. Такой вариант используется, когда требуется повышенное трение или маскировка мелких дефектов первого слоя.
Стекло с керамическим или силикатным покрытием меняет характер контакта с пластиком. Впечатка становится менее глубокой, но приобретает однородный матовый вид. При износе покрытия возможны участки с разной текстурой, что требует регулярного осмотра поверхности.
При выборе стекла важно учитывать задачу печати:
- для гладкой нижней поверхности – закалённое стекло без повреждений
- для улучшенного сцепления детали с опорой – матовое или текстурированное
- для стабильного повторяемого результата – стекло с заводским покрытием
Смена типа стеклянной поверхности без корректировки настроек первого слоя почти всегда приводит к изменению характера впечатки, поэтому повторная калибровка Z-offset и температуры стола является обязательной.
Как адгезия пластика к стеклу влияет на качество нижнего слоя
Адгезия определяет степень контакта расплавленного пластика со стеклянной поверхностью и напрямую влияет на текстуру, геометрию и целостность нижнего слоя. При сильном сцеплении нить прижимается к стеклу под давлением, что приводит к более глубокому копированию его микрорельефа и формированию выраженной впечатки.
PLA и PETG демонстрируют высокую адгезию к чистому стеклу при температуре стола выше 55 °C и 75 °C соответственно. В этих условиях пластик растекается, заполняя мельчайшие неровности поверхности. Это улучшает удержание детали, но делает нижнюю плоскость менее предсказуемой по толщине, особенно при печати элементов с плотными посадками.
Недостаточная адгезия приводит к противоположным проблемам. Частичное отслоение первого слоя вызывает локальные зоны с нарушенной геометрией, волнистость и прерывание линий. Визуально такие дефекты часто ошибочно принимаются за неровности стекла, хотя их причиной является нехватка сцепления, а не его избыток.
Использование адгезионных средств меняет характер контакта. Клей-карандаш, лак или специальные составы создают промежуточный слой, который:
• снижает передачу микрорельефа стекла
• выравнивает локальные дефекты поверхности
• упрощает снятие детали после охлаждения
При чрезмерной адгезии возникает риск повреждения нижнего слоя при снятии модели. Для PETG и TPU это особенно критично, так как материал может вырывать фрагменты покрытия или оставлять следы напряжения на поверхности детали. В таких случаях рекомендуется снижать температуру стола на 5–10 °C или применять разделительный слой.
Контролируемая адгезия достигается сочетанием чистоты стекла, точного Z-offset и корректной температуры. Такой баланс позволяет удерживать деталь без деформаций и получать нижний слой с заданной текстурой без случайных дефектов.
Методы уменьшения или устранения следов стекла на модели
Наиболее прямой способ снизить выраженность следов стекла – корректировка параметров первого слоя. Увеличение его высоты до 0,28–0,32 мм и установка Z-offset с положительным смещением +0,02–0,05 мм уменьшают давление экструдируемой нити на поверхность, ограничивая проникновение пластика в микрорельеф стекла.
Снижение температуры стола после завершения первого или второго слоя позволяет сохранить сцепление и одновременно уменьшить глубину отпечатка. Для PLA практичным считается переход с 60 °C на 50–52 °C, для PETG – с 85 °C на 70–75 °C. Такой подход стабилизирует геометрию нижней плоскости без риска отрыва.
Использование промежуточного слоя между пластиком и стеклом даёт предсказуемый результат. Тонкий слой клея-карандаша, лака или PEI-плёнки сглаживает микронные дефекты и формирует собственную текстуру, которая переносится на модель вместо структуры стекла. Равномерность нанесения критична, так как локальные утолщения сразу отражаются на нижнем слое.
Скорость печати первого слоя также влияет на результат. Увеличение значения до 20–25 мм/с сокращает время контакта расплавленного пластика с горячей поверхностью, уменьшая степень копирования рельефа. Дополнительно рекомендуется ограничить ширину линии первого слоя до 100–105% от диаметра сопла.
Если следы уже сформированы, их можно устранить постобработкой. Лёгкая шлифовка абразивом зернистостью P600–P1000 выравнивает поверхность без значительного съёма материала. Для PLA и PETG допустимо кратковременное воздействие тёплого воздуха, которое сглаживает микрорельеф, сохраняя форму детали.
Выбор альтернативной поверхности стола остаётся радикальным, но надёжным решением. Замена стекла на текстурированный PEI или пружинную пластину позволяет полностью исключить характерную впечатку, обеспечивая стабильный внешний вид нижнего слоя при повторяемых настройках печати.
Когда впечатка стекла может быть полезна для функциональных деталей
Впечатка стекла может выполнять прикладную функцию, если текстура нижнего слоя используется осознанно. Микрорельеф, перенесённый со стеклянной поверхности, увеличивает фактическую площадь контакта детали с опорой, что особенно полезно для элементов, работающих на сдвиг или опирающихся на гладкие основания.
Для ножек корпусов, опорных площадок и прокладок наличие тонкой глянцево-шероховатой структуры улучшает сцепление с металлом, пластиком или ламинированными поверхностями. При печати PLA на стекле при температуре 58–62 °C формируется рисунок, который снижает риск самопроизвольного смещения детали без применения резиновых вставок.
Впечатка стекла может быть полезна для деталей, подлежащих склеиванию. Микронные неровности нижнего слоя улучшают механическое зацепление клеевых составов, особенно цианоакрилатов и эпоксидных смол. В таких случаях гладкая зеркальная поверхность требует дополнительной обработки, тогда как отпечатанная текстура позволяет сократить подготовительные операции.
При использовании деталей в качестве временных приспособлений или шаблонов микрорельеф повышает устойчивость на рабочем столе. Это актуально для кондукторов, направляющих и фиксаторов, где важна повторяемость положения без применения крепежа. Умеренная впечатка, полученная при стандартных настройках первого слоя, обеспечивает достаточное трение без искажения размеров.
Для изделий с требованиями к маркировке или ориентации впечатка стекла может служить визуальным и тактильным индикатором. Нижняя поверхность с характерной текстурой легко отличима от остальных граней, что упрощает сборку и эксплуатацию деталей в ограниченном пространстве.
Использование впечатки оправдано, когда она учитывается на этапе проектирования. Закладывание допуска на толщину первого слоя и выбор подходящей стеклянной поверхности позволяют превратить побочный эффект печати в функциональное свойство готового изделия.
Вопрос-ответ:
Почему на деталях из PLA нижняя поверхность часто получается зеркальной, а не матовой?
PLA при температуре стола около 55–65 °C хорошо растекается по стеклу и заполняет микронные неровности поверхности. После остывания пластик повторяет структуру стекла, из-за чего нижняя плоскость выглядит глянцевой. Матовая текстура появляется только при снижении температуры стола, увеличении зазора сопла или использовании промежуточного слоя между пластиком и стеклом.
Может ли впечатка стекла влиять на размеры детали и точность посадок?
Да, может. При сильном прижиме первого слоя пластик расплющивается сильнее расчётного значения, и фактическая толщина детали увеличивается на 0,05–0,15 мм. Для корпусов, крышек и направляющих это приводит к тугой посадке или перекосу. При проектировании таких деталей имеет смысл закладывать допуск на первый слой или корректировать Z-offset перед печатью.
Почему при печати PETG следы стекла выглядят глубже, чем у PLA?
PETG дольше сохраняет вязкое состояние при нагреве стола 75–90 °C и сильнее сцепляется со стеклом. В результате пластик глубже заполняет микрорельеф поверхности, а после остывания фиксирует его без частичного возврата формы. Это делает текстуру более выраженной как визуально, так и на ощупь.
Есть ли смысл специально сохранять впечатку стекла, а не убирать её?
Да, в ряде случаев это оправдано. Нижняя поверхность с микрорельефом лучше держится на гладких столах, полках и металлических основаниях. Для опорных элементов, шаблонов и деталей под склейку такая текстура улучшает контакт без дополнительной обработки. Важно учитывать это заранее и не использовать настройки, рассчитанные на полностью гладкий первый слой.

 Загрузка...